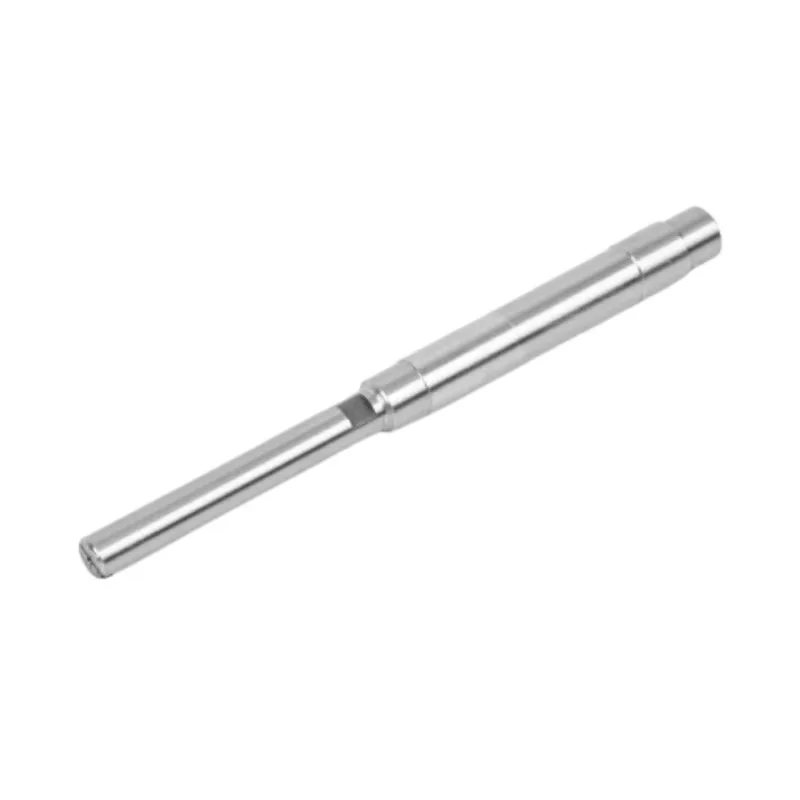
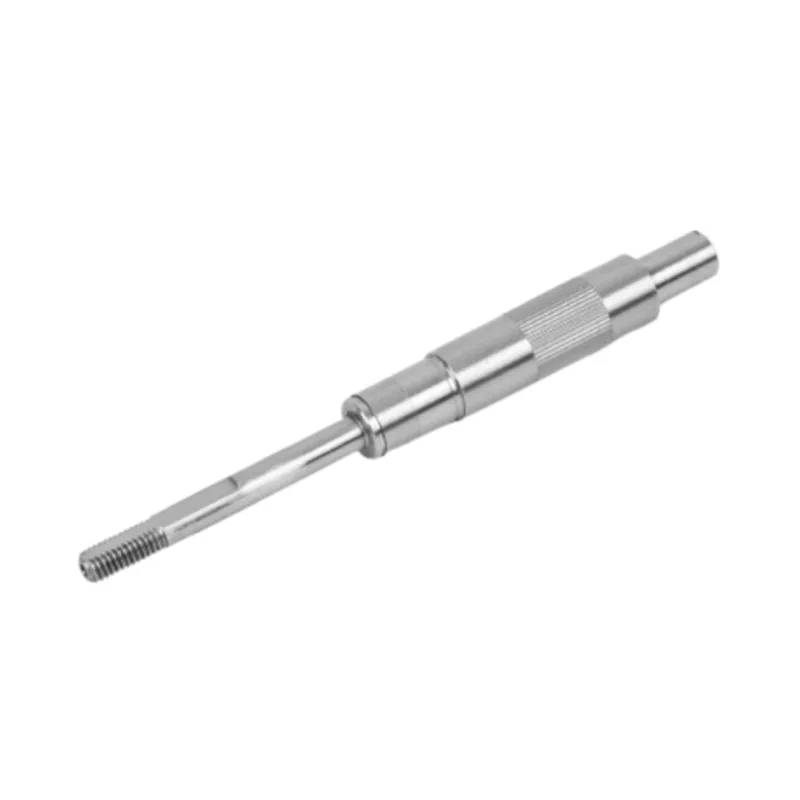
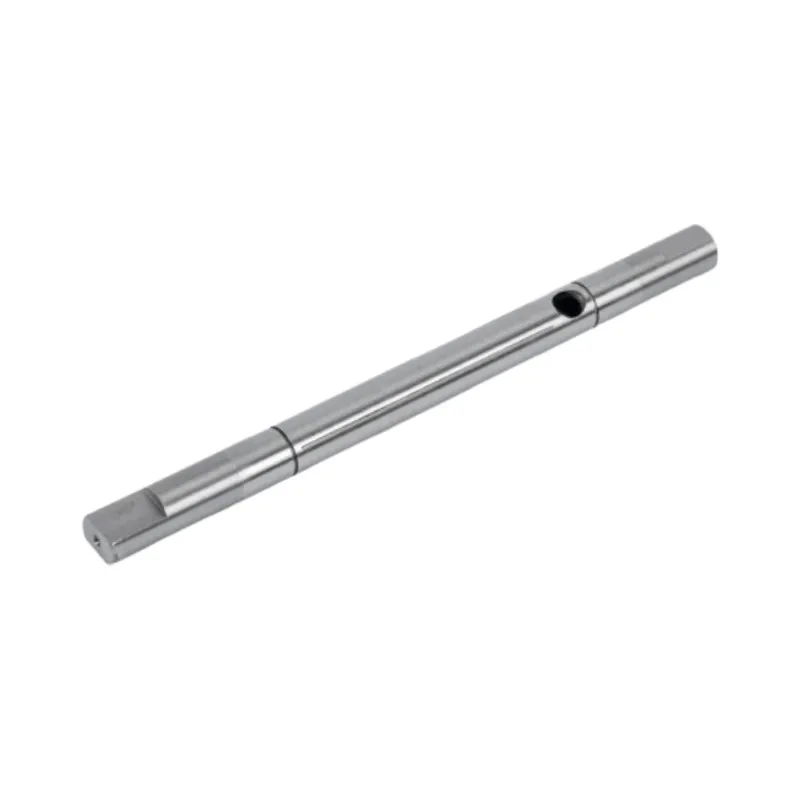
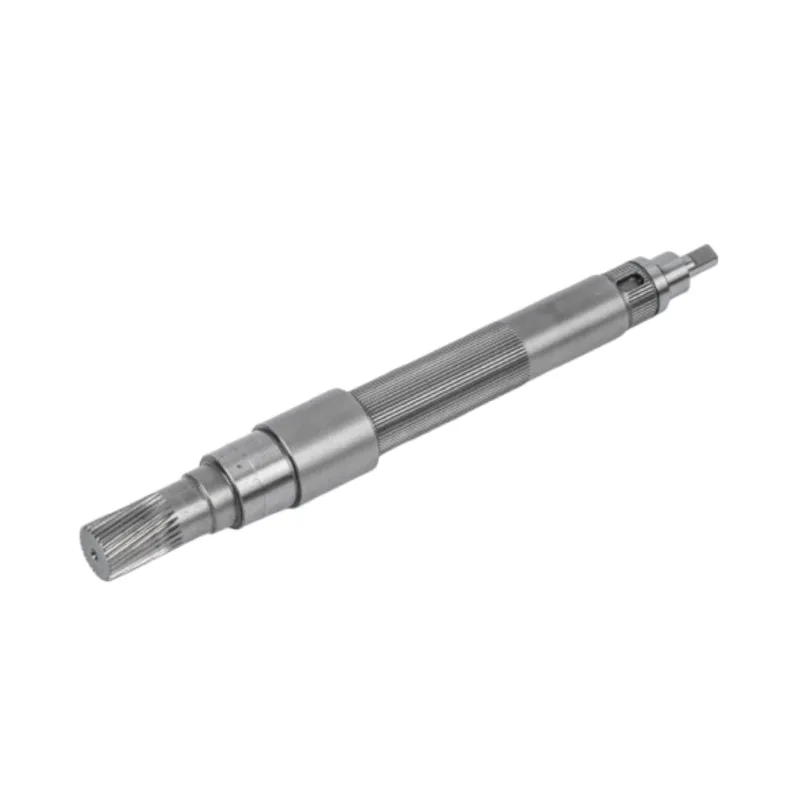
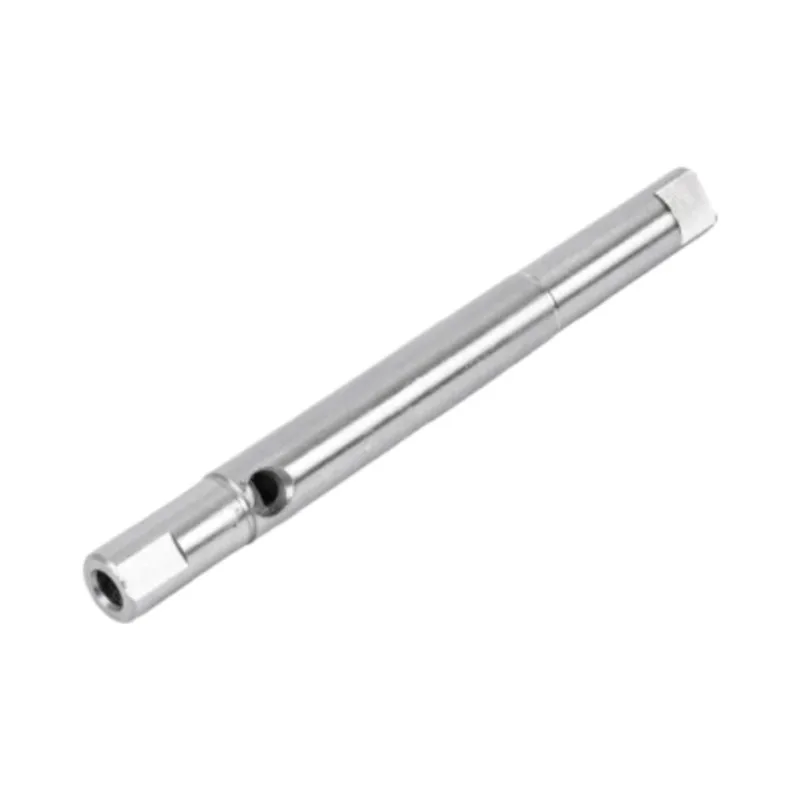
L'usinage d'arbres est le processus qui consiste à transformer une barre brute en un arbre fini par la découpe, le fraisage, le meulage et le traitement thermique. Sur une pièce de précision (un arbre de moteur ou de pompe, par exemple) le diamètre est généralement maintenu dans la bande IT5-IT6 avec une finition rectifiée jusqu'à Ra 0,4 μm. Les processus que vous utilisez et dans quel ordre dépendent du matériau, de la géométrie et de l'étanchéité du faux-rond.
Un moteur est aussi bon que l’arbre qui le traverse. Laissez cet arbre s'écouler de quelques microns et vous le ressentirez partout en aval - sous forme de vibrations, de bruit, de roulements qui s'usent des mois plus tôt. C'est pourquoiusinage d'arbreest au centre de ce que nous faisons. Depuis plus d'une décennie, nous transformons les barres en arbres qui maintiennent leurs tolérances sous charge, pour les moteurs d'entraînement des véhicules électriques, les lignes d'automatisation et les appareils électroménagers expédiés dans plus de quarante pays.
Ce guide explique comment un arbre de précision est réellement fabriqué : les étapes d'usinage dans l'ordre, les tolérances qui méritent d'être discutées, les matériaux et comment distinguer un partenaire d'usinage compétent d'un partenaire simplement bon marché.

Qu’est-ce que l’usinage d’arbres ?
L'usinage d'arbres est un processus soustractif. Vous commencez avec une barre ronde et retirez le métal jusqu'à ce que ce qui reste corresponde au dessin : les bons diamètres, les bonnes longueurs, une rainure de clavette ici, un filetage là, le tout dans les limites de tolérance. Rien n'est ajouté ; la précision vient entièrement du retrait du matériel aux bons endroits.
La raison pour laquelle il porte son propre nom, plutôt que d’être regroupé dans le terme « usinage » général, est qu’un arbre tourne. Un support peut être décalé d’un dixième de millimètre et personne ne le remarque. Un arbre qui tourne à plusieurs milliers de tr/min ne le peut pas. La concentricité, la rectitude et l'état de surface influent directement sur le silence et la durée de fonctionnement de l'assemblage fini. L’usinage de précision des arbres consiste en réalité à contrôler ces trois éléments sur toute la longueur de la pièce.
Le processus d'usinage des arbres, étape par étape
Il n'y a pas deux tâches identiques, mais un arbre de précision se déplace généralement dans l'atelier à peu près dans cet ordre. La séquence compte autant que les opérations individuelles : rectifiez avant de durcir et la chaleur ramènera la pièce hors tolérance.
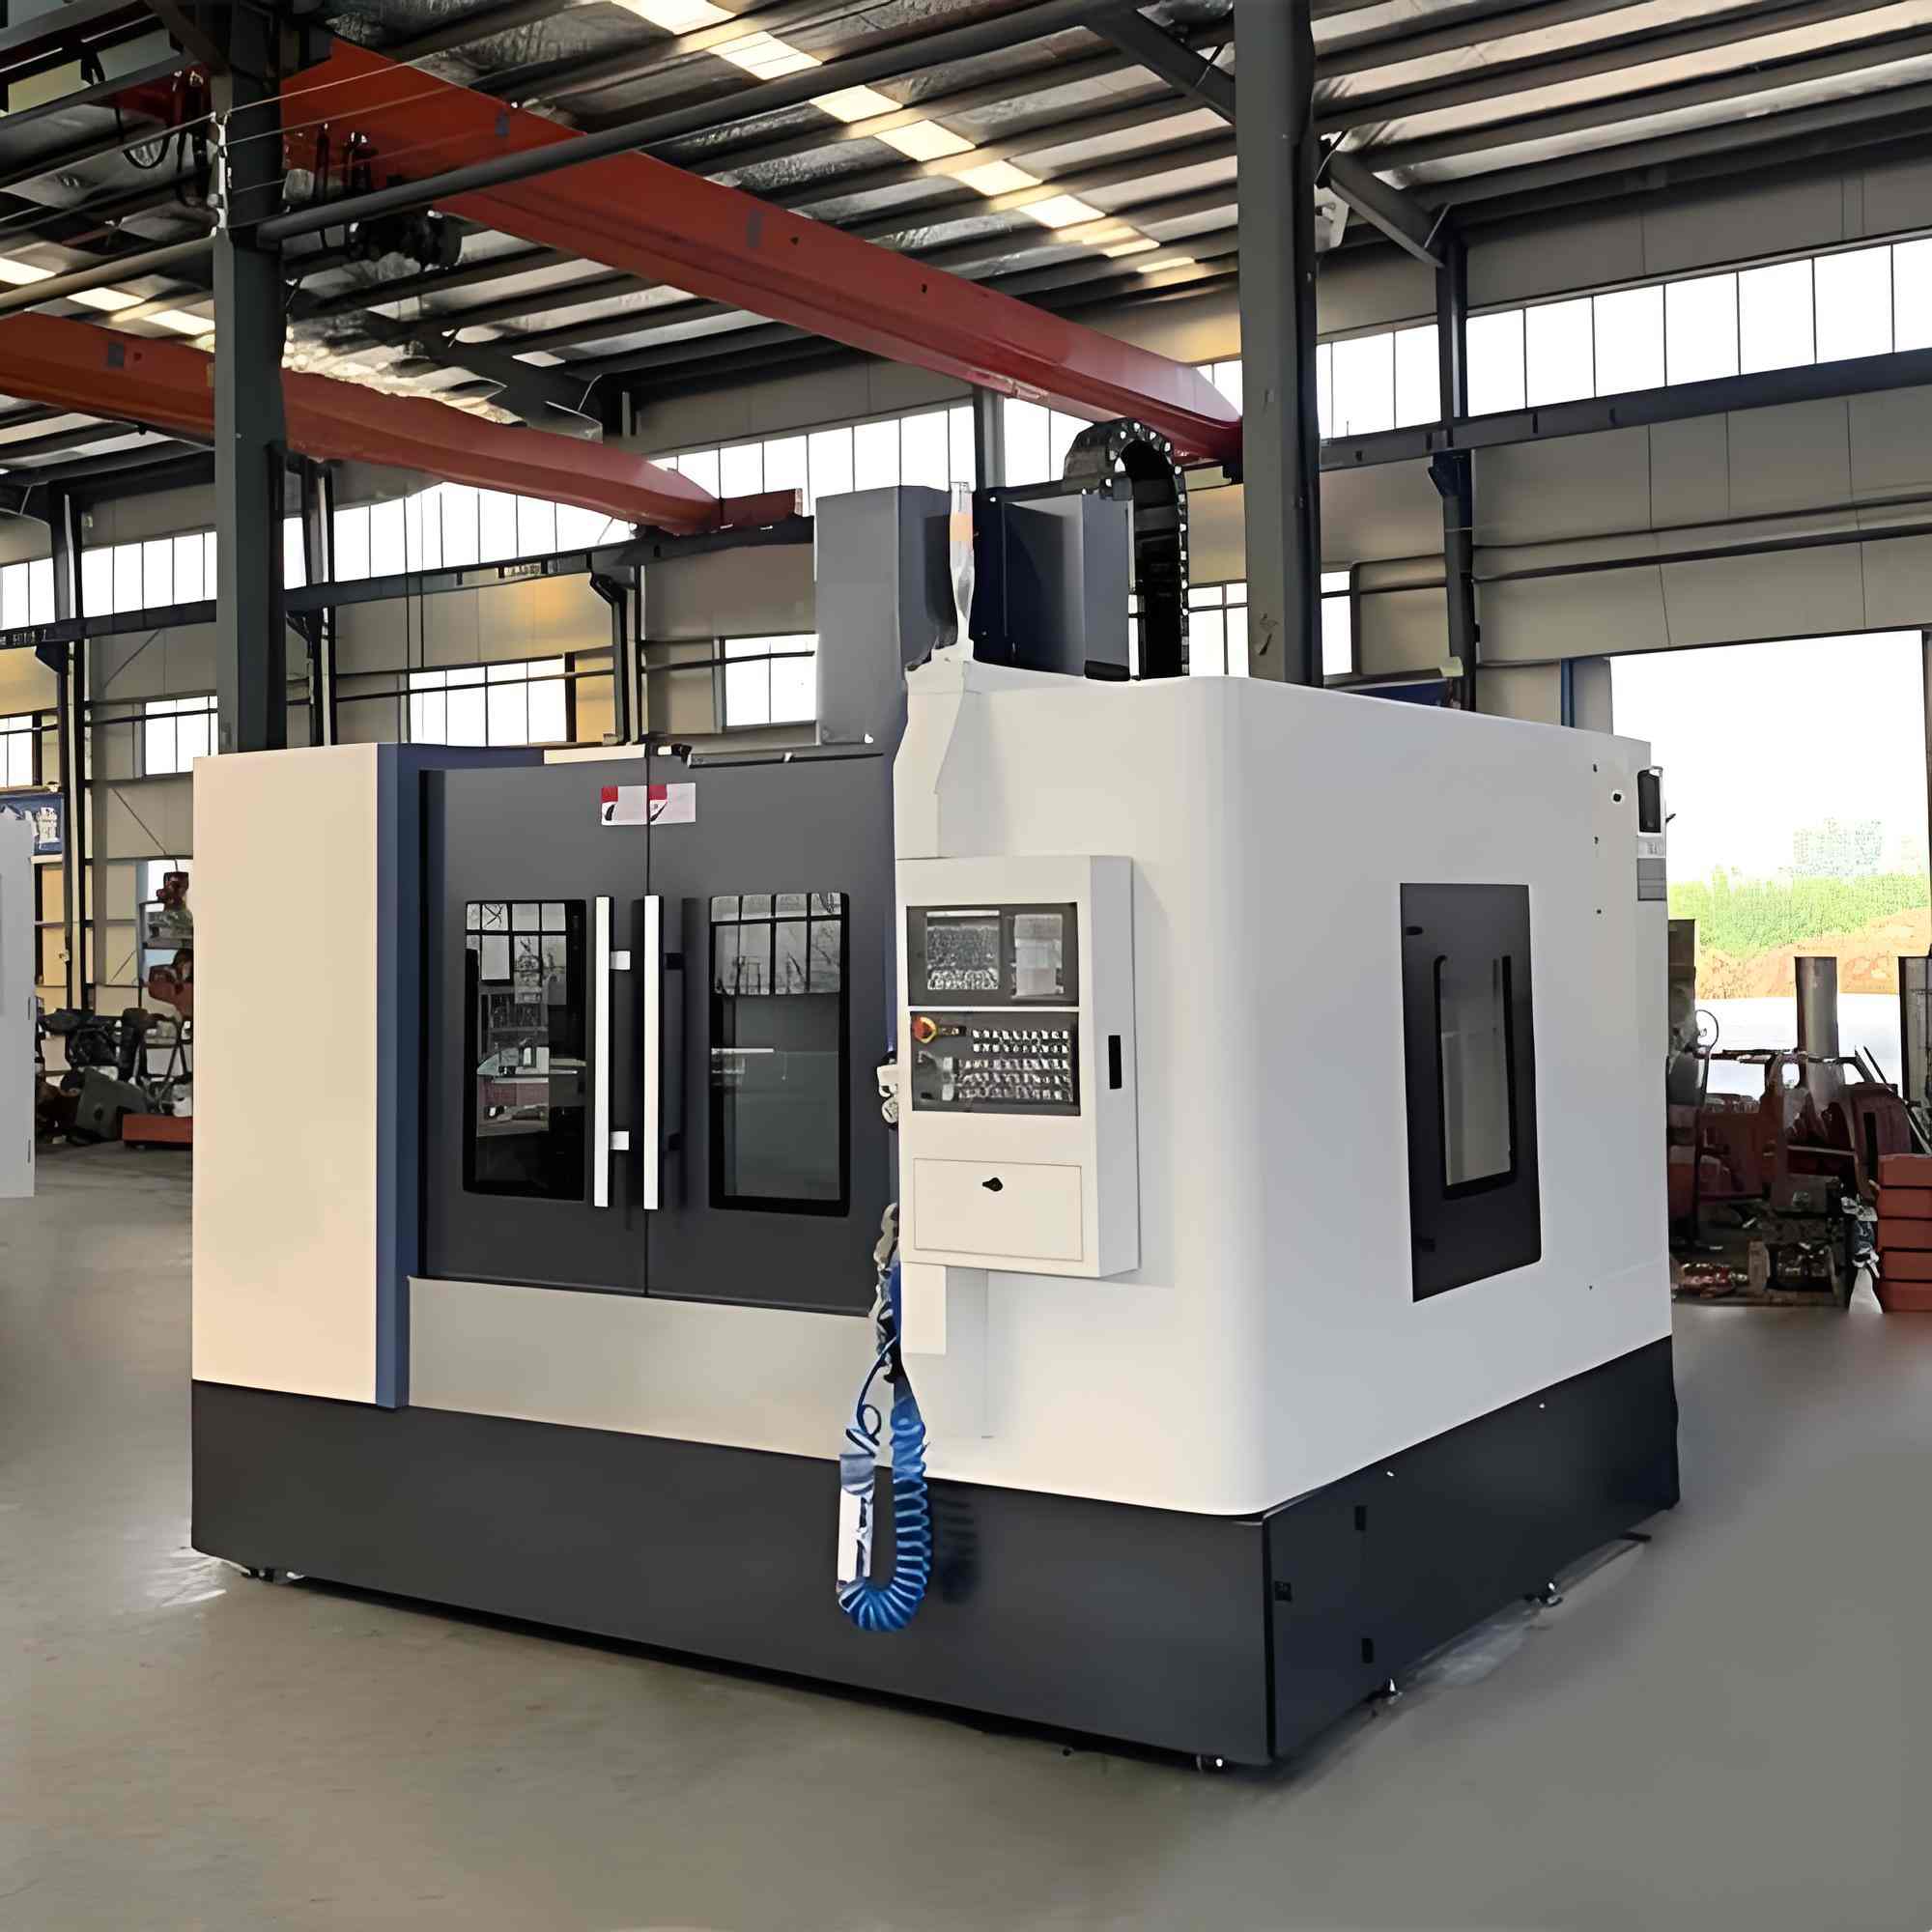
Sélection et découpe des matériauxLes barres sont choisies en fonction de la charge et de l'environnement, puis coupées à longueur avec un petit supplément pour le surfaçage et le meulage.Tournage grossierSur un tour CNC, la barre est rapprochée de sa forme finie, laissant quelques dixièmes de millimètres sur les diamètres critiques pour que la meuleuse puisse les nettoyer plus tard.
Forage ou alésageUniquement pour les arbres creux : l'alésage est percé ou percé au pistolet jusqu'au centre avant que l'extérieur ne soit terminé.
FraisageLes rainures de clavette, les méplats, les cannelures et les trous transversaux sont découpés sur une fraiseuse ou une machine de tournage-fraisage alors que la pièce est encore souple et facile à travailler.
Traitement thermiqueL'arbre est durci – généralement par trempe et revenu, parfois par durcissement par induction sur les tourillons – pour renforcer la solidité et la résistance à l'usure.
Terminer le meulageLa rectification cylindrique ou sans centre ramène les diamètres courants à la taille finale et à l'état de surface, corrigeant toute distorsion laissée par le traitement thermique.
InspectionLes diamètres, le faux-rond, la concentricité et la rugosité de la surface sont vérifiés par rapport au dessin avant l'expédition du produit.
Marquage et emballageTraitement antirouille, marquage laser si nécessaire, puis emballage protégeant les surfaces au sol pendant le transport.
- Pourquoi la commande est corrigée :le durcissement déforme légèrement un arbre - c'est de la physique, pas un défaut. Laisser la mouture finale jusqu'àaprèsLe traitement thermique permet d'obtenir une pièce dure et résistante à l'usure qui est toujours parfaitement droite. Des ateliers qui rectifient d'abord et durcissent en dernier les arbres de navires qui mesurent bien sur le papier et vibrent sur le terrain.
Les processus clés : tournage, fraisage et rectification
Trois familles d'exploitation réalisent l'essentiel des travaux sur un puits. Le tournage définit le profil rond, le fraisage ajoute les caractéristiques et la rectification apporte la précision. Voici comment ils se comparent sur un travail typique.
| Processus | Ce que ça fait sur un arbre | Le mieux adapté à | Précision typique |
|---|---|---|---|
| Tournage CNC | Coupe le profil rond global, les épaulements et les diamètres à partir de barres | Chaque arbre, comme étape d'ébauche et de semi-finition | ±0,02 à 0,05 mm |
| Fraisage / tournage-fraisage | Coupe les rainures de clavette, les plats, les cannelures, les trous transversaux et les filetages | Arbres avec caractéristiques d'entraînement ou détails non ronds | En fonction des fonctionnalités |
| Rectification cylindrique | Finit les journaux entre les centres pour une rondeur et une concentricité serrées | Arbres étagés et épaulés | IT5–IT6, Ra ≤ 0,4 μm |
| Meulage sans centre | Finit les diamètres simples sur un support de travail, aucun trou central n'est nécessaire | Arbres longs et droits dans des volumes plus élevés | IT5–IT6, Ra ≤ 0,4 μm |
| Soudage par friction | Relie deux matériaux bout à bout, par ex. une tête en acier inoxydable sur un corps en acier | Arbres bimétalliques qui permettent d'économiser sur un alliage coûteux | Articulation à pleine résistance |
Le choix entrerectification cylindrique et sans centreest celui qui fait trébucher le plus souvent les acheteurs. La rectification cylindrique est la plus précise des deux pour une pièce à gradin, car l'arbre tourne sur ses propres trous centraux. La meulage sans centre abandonne un peu de ce contrôle de position en échange de la vitesse, ce qui est exactement ce que vous voulez sur un arbre long et simple fonctionnant en volume. En pratique, nous exécutons les deux : c’est la pièce qui décide, pas la machine.
Matériaux que nous usinons — et comment le choix change le travail
Le matériau est la première décision sur n'importe quel arbre, et il détermine tranquillement tout après : comment la pièce est coupée, si elle peut être durcie, comment elle se comporte dans un environnement corrosif ou hygiénique. Nous usinons de l'acier au carbone, de l'acier allié et de l'acier inoxydable, et la bonne famille dépend de la charge, de l'environnement et du budget.
| Famille de matériaux | Notes communes | Pourquoi tu le choisirais |
|---|---|---|
| Acier à teneur moyenne en carbone | 1045/C45 | Le bourreau de travail. Bonne résistance, facile à usiner, nécessite un durcissement par induction – couvre la plupart des arbres à usage général au moindre coût. |
| Acier allié | 40Cr / 4140 | Résistance et durée de vie plus élevées, répond bien à la trempe et au revenu. Le choix pour les arbres de transmission chargés. |
| Acier inoxydable | 303/304/316/420 | Corrosion et hygiène. Utilisé là où l'arbre est exposé à l'humidité, aux produits chimiques ou aux liquides de lavage : produits alimentaires, médicaux, pompes. |
Il y a ici plus de nuances qu'un seul tableau ne peut en contenir : sélection de la qualité, réponse au traitement thermique et comment chaque machine est usinée. Nous l'avons couvert en profondeur dansquels matériaux sont utilisés pour les arbres de moteur, qui mérite d'être lu avant de finaliser un dessin.
Tolérances, finition et faux-rond : les chiffres qui comptent
C’est là que l’usinage des arbres devient intéressant et que le prix et la qualité divergent réellement. Un dessin qui dit simplement « tourner à la taille » est un travail très différent d'un dessin indiquant des diamètres IT6 et un faux-rond de 0,01 mm. Trois spécifications supportent l’essentiel du poids.
| Spécification | Ce qu'il contrôle | Gamme d'arbres de précision | Norme Guanshuo |
|---|---|---|---|
| Tolérance dimensionnelle (qualité IT) | Dans quelle mesure chaque diamètre correspond à la taille cible | IT5–IT7 sur les ajustements en cours | IT5–IT6 |
| Rugosité de surface (Ra) | La douceur du tourillon de sol — entraîne la friction et la durée de vie des roulements | Ra 0,4–0,8 μm | Ra ≤ 0,4 μm |
| Faux-rond / concentricité | À quel point l'arbre tourne autour de son propre axe | 0,01–0,02 mm sur les tourillons | Tenu sur des journaux au centre |
Un petit mot à la lecture de ceux-ci. Les nuances IT proviennent du système de tolérance ISO : un nombre inférieur signifie une bande plus étroite, et chaque baisse de nuance coûte un temps d'usinage réel, il est donc avantageux de spécifier un niveau serré uniquement là où la pièce en a réellement besoin. Ra est la rugosité moyenne de la surface finie ; un arbre rectifié à Ra 0,4 μm est lisse comme du verre et laisse refroidir un roulement ou un joint. Le faux-rond lie les deux : c'est l'oscillation que vous verriez sur un indicateur à cadran lorsque l'arbre tourne, et sur une pièce en rotation, c'est souvent le chiffre unique qui décide si l'assemblage est silencieux ou non.
Traitement thermique : là où un manche gagne sa résistance
L’usinage donne sa forme à un arbre ; le traitement thermique lui donne sa colonne vertébrale. Dès la sortie du tournage, la plupart des aciers pour arbres sont relativement mous – parfaits pour couper les rainures de clavette, mais pas pour des années de charge inversée. Le traitement thermique corrige ce problème en modifiant la structure de l'acier, et non ses dimensions.
La méthode la plus courante pour le travail sur les arbres est la trempe et le revenu : chauffer la pièce, la refroidir rapidement pour la durcir complètement, puis la tremper à nouveau pour échanger un peu de dureté contre de la ténacité. Là où seule la surface de roulement doit être dure – un tourillon, par exemple – le durcissement par induction chauffe uniquement cette bande et laisse le noyau résistant. Le compromis est toujours le même : le plus dur résiste à l’usure, le plus dur résiste à la fissuration, et l’étape de trempe est l’endroit où vous équilibrez les deux.
Le traitement thermique est également la raison pour laquelle l’ordre du processus est ce qu’il est. Parce que le durcissement déforme légèrement la pièce, elle appartientavantla mouture finale, jamais après. Meulez l'arbre, puis durcissez-le, et vous venez de défaire votre propre précision.
Contrôle qualité en atelier
Une précision qui ne se mesure pas n’est qu’un espoir. Chaque diamètre critique, le faux-rond des tourillons et l'état de surface sont vérifiés par rapport au dessin avant qu'un puits ne quitte le bâtiment. Cette discipline d'inspection explique en partie pourquoi nous détenons la certification ISO 9001 et pourquoi notre travail a obtenu 11 brevets au fil des ans.
La capacité compte ici aussi, car une précision constante vient du fait d'avoir les bonnes machines en quantité plutôt que d'avoir un bon broyeur et une file d'attente. Notre ligne de rectification utilise 26 rectifieuses cylindriques CNC et 6 rectifieuses sans centre de haute précision, ce qui nous permet de conserver les IT5 et IT6 sur une série de production plutôt que sur une seule pièce phare. En tant qu'entreprise nationale de haute technologie fondée en 2016, nous avons construit l'atelier autour d'une seule chose : des arbres qui mesurent la même chose sur la première et la dix mille pièce.
Les arbres que nous usinons
Les processus ci-dessus sont regroupés dans une gamme assez large de types d’arbres. Chacun a ses propres rides d'usinage, et chacun a une page dédiée si vous voulez le détail.
- Arbres moteur solides— la ligne de base, danslisse, rainure de clavette, canneléetfait un passe forme en fonction de la manière dont le couple est transmis.
- Arbres moteur creux- percé au centre pour réduire le poids ou acheminer le câblage et le liquide de refroidissement. Voirarbres pleins ou arbres creuxpour quand chacun a du sens.
- Arbres spéciaux— y compris les arbres et pièces soudés par friction en acier inoxydable pour pompes, vannes et équipements médicaux.
- Arbres à usage général— pour les moteurs d'asservissement, pas à pas et d'appareils où un profil standard éprouvé fait l'affaire.
Comment choisir un partenaire pour l'usinage d'arbres
La plupart des acheteurs peuvent trouver quelqu’un pour faire tourner un arbre. Trouver un magasin qui contiendra l'IT6 et un faux-rond de 0,01 mm sur la pièce numéro 5 000, et le soutiendra avec des documents, est la recherche la plus difficile. Quelques éléments séparent les deux.
Renseignez-vous d'abord sur la capacité de broyage, pas sur le tournage – le tournage est courant, le meulage de précision au volume ne l'est pas. Demandez-leur s'ils peuvent vous montrer un rapport d'inspection pour un diamètre critique et comment ils traitent les certificats de matériaux, car un arbre est aussi fiable que l'acier à partir duquel il est parti. Demandez-vous ce qui se passe lorsqu'un lot dérive : un fournisseur sérieux mesure, ajuste et documente ; un plus faible expédie et espère. Et regardez dans quels moteurs les arbres fonctionnent déjà – une décennie de travail dans les transmissions de véhicules électriques, d’automatisation et d’appareils électroménagers n’est pas quelque chose que vous pouvez simuler sur une fiche technique.
L'usinage d'arbres sur mesure doit être exactement cela : votre dessin, vos tolérances, votre matériau, devis et fabriqués selon les spécifications plutôt que tirés d'un catalogue. Si un fournisseur « personnalisé » continue de vous orienter vers ses tailles standard, cela vous en dit long sur ce qu'il peut réellement usiner.
Vous avez un dessin d'arbre à citer ?
Envoyez-nous votre dessin 2D ou un échantillon avec les tolérances, la matière et la finition marquées. Nous reviendrons avec un devis et, lorsque cela peut être utile, une ou deux suggestions de l'atelier.
Obtenez un devis d'usinage d'arbresQuestions fréquemment posées
Quelle tolérance l’usinage d’arbres peut-il respecter ?
Cela dépend du processus. Le tournage grossier vous amène dans la plage de plus ou moins 0,05 mm, tandis que la rectification de finition sur un arbre de précision amène les tolérances de diamètre dans la bande IT5-IT6 avec une rugosité de surface allant jusqu'à Ra 0,4 μm. Chez Guanshuo, nous rectifions à ces niveaux en standard pour les arbres de moteurs et de pompes.
Quelle est la différence entre la rectification cylindrique et la rectification sans centre ?
La rectification cylindrique maintient l'arbre entre les centres, ce qui donne une excellente concentricité et convient aux arbres étagés ou épaulés. La rectification sans centre soutient l'arbre sur un support de travail et fonctionne plus rapidement, de sorte qu'elle s'adapte aux arbres longs et lisses dans des volumes plus élevés. La plupart des magasins, y compris le nôtre, utilisent les deux en fonction de la pièce.
Quel matériau convient le mieux pour un arbre usiné ?
Il n’existe pas de meilleur matériau. L'acier à teneur moyenne en carbone comme le 1045 couvre la plupart des arbres à usage général, les aciers alliés tels que le 40Cr supportent des charges plus élevées et réagissent bien au durcissement, et l'acier inoxydable est le choix lorsque la corrosion ou l'hygiène sont importantes. Le bon choix dépend de la charge, de l’environnement et du coût.
Pouvez-vous usiner des arbres creux ?
Oui. Les arbres creux sont percés ou alésés au centre, puis tournés et meulés comme un arbre plein. Ils réduisent le poids et vous permettent d'acheminer le câblage, le liquide de refroidissement ou un deuxième arbre à travers l'alésage, ce qui est courant dans les moteurs de véhicules électriques et d'automatisation.
Usinez-vous des arbres personnalisés à partir d'un dessin ?
C'est l'essentiel de notre travail. Envoyez-nous un dessin 2D ou un échantillon avec vos tolérances, matériaux et finitions indiqués, et nous vous le proposerons. Nous usinons selon vos spécifications plutôt qu'à partir d'un catalogue fixe.
Quelles industries utilisent vos arbres usinés ?
Nos arbres sont utilisés dans les moteurs de véhicules à énergies nouvelles, l'automatisation et la robotique industrielles, les appareils électroménagers, les pompes et les vannes, ainsi que les équipements médicaux — partout où une pièce rotative doit rester fidèle sous charge.