Mettre la valeur Ra la plus basse dans les notes générales peut sembler sûr. En pratique, cela peut masquer les surfaces importantes et rendre l’ensemble du puits plus cher. Un meilleur dessin attribue une finition par ce que fait réellement chaque fonction de journal, d'atterrissage et de conduite.

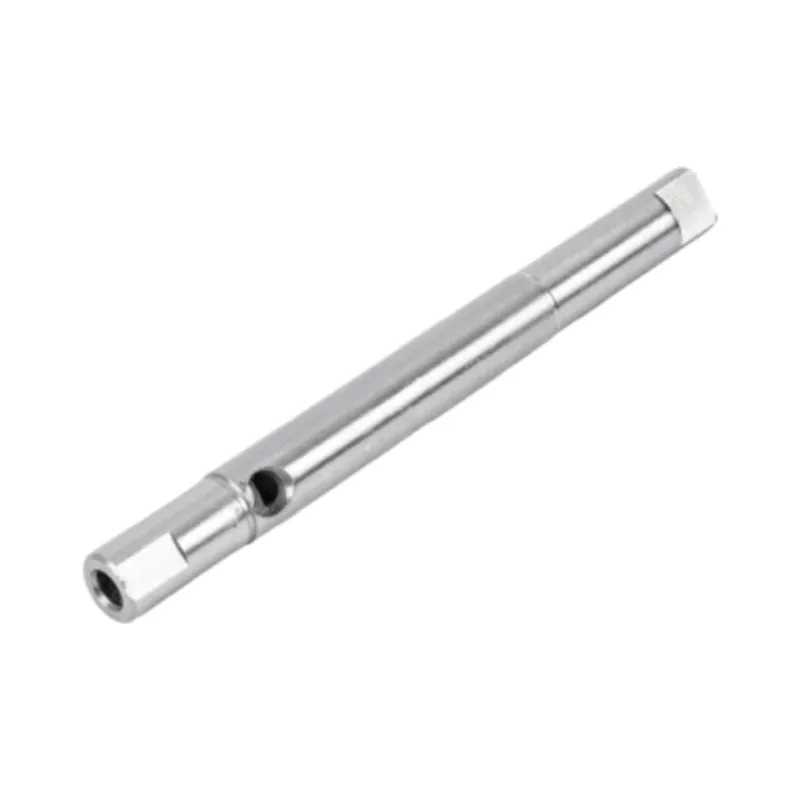
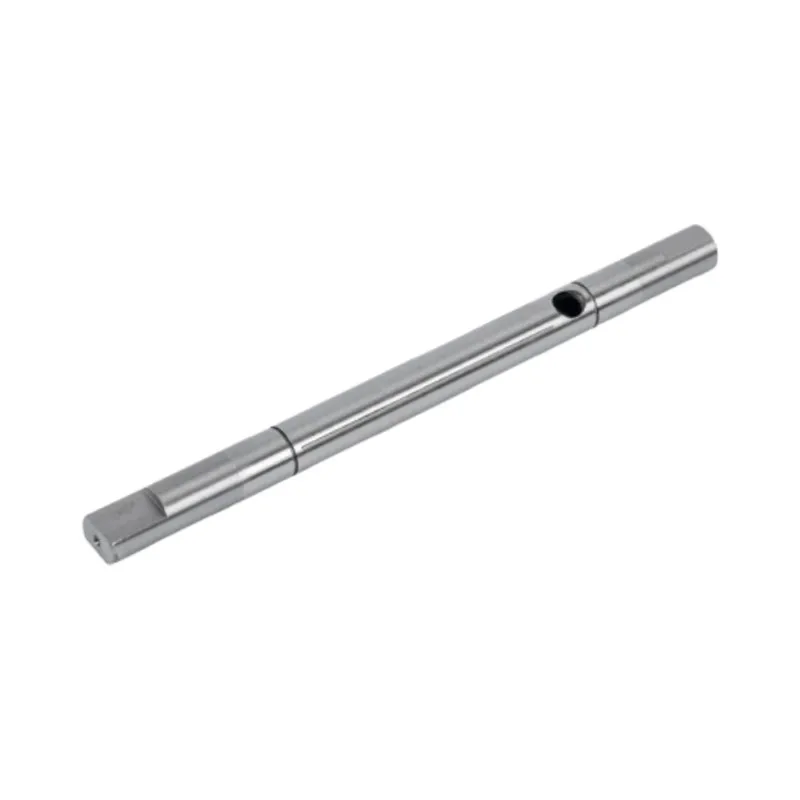
Spécifiez la rugosité de la surface de l'arbre moteur séparément pour chaque zone fonctionnelle. Marquez les tourillons, les plages de contact des joints, les sièges du rotor ou à ajustement serré et les caractéristiques de transfert de couple sur le dessin, puis donnez à chaque zone la finition requise par sa pièce d'accouplement. Conservez le diamètre, le faux-rond, la rectitude et la cylindricité comme contrôles séparés. À Guanshuo, les finitions publiées vont de Ra ≤ 0,8 μm sur un produit inoxydable à arbre lisse à Ra 0,2-0,4 μm sur un arbre à grande vitesse et Ra 0,05-0,2 μm sur la position de roulement d'un arbre ultra-précis. Il s’agit de gammes spécifiques à des produits et non d’une spécification globale pour chaque arbre moteur.
Un symbole de rugosité de surface est petit, mais il peut modifier l'ensemble du processus de production. Cela peut transformer un diamètre qui pourrait être fini sur un tour en une opération de meulage. Cela peut également ajouter un polissage, une autre caractéristique d’inspection et une manipulation supplémentaire pour protéger la surface.
Ce coût est justifié lorsque la surface porte un roulement, passe sous un joint ou contrôle un ajustement de précision. Cela ajoute peu de valeur sur une section de dédouanement qui ne touche à rien. Le dessin devrait rendre cette différence évidente.
Pourquoi une valeur Ra pour l'ensemble de l'arbre est généralement une mauvaise instruction
On voit souvent une note générale de finition placée dans le coin d'un dessin, alors que le fût lui-même a quatre ou cinq travaux différents sur sa longueur. La note est facile à lire mais difficile à rédiger de manière judicieuse. Cela s'applique-t-il uniquement aux sièges de roulement ? Est-ce que cela inclut le plancher de la rainure de clavette ? La crête du fil doit-elle atteindre la même valeur ? Qu'en est-il d'une rainure de dégagement qui n'existe que pour le dégagement de l'outil ?
Si la réponse est « partout », l’usine devra peut-être protéger et finir des surfaces qui n’affectent pas l’assemblage. Si la réponse est « seulement là où cela est nécessaire », le dessin n’indique pas à l’inspecteur où mesurer.
La légende de rugosité la plus coûteuse n’est pas toujours le plus petit nombre. C'est le nombre avec une limite peu claire. Avant de choisir une meule, une passe de polissage ou un plan d'inspection, nous voulons savoir où commence l'exigence, où elle s'arrête et quel composant d'accouplement l'a rendu nécessaire.
Une meilleure approche consiste à traiter la finition de surface comme une exigence fonctionnelle locale. L'arbre peut toujours porter une finition générale pour les zones usinées non critiques, mais les zones importantes reçoivent leur propre leader, longueur et valeur Ra.
Cartographier l'arbre par surface fonctionnelle
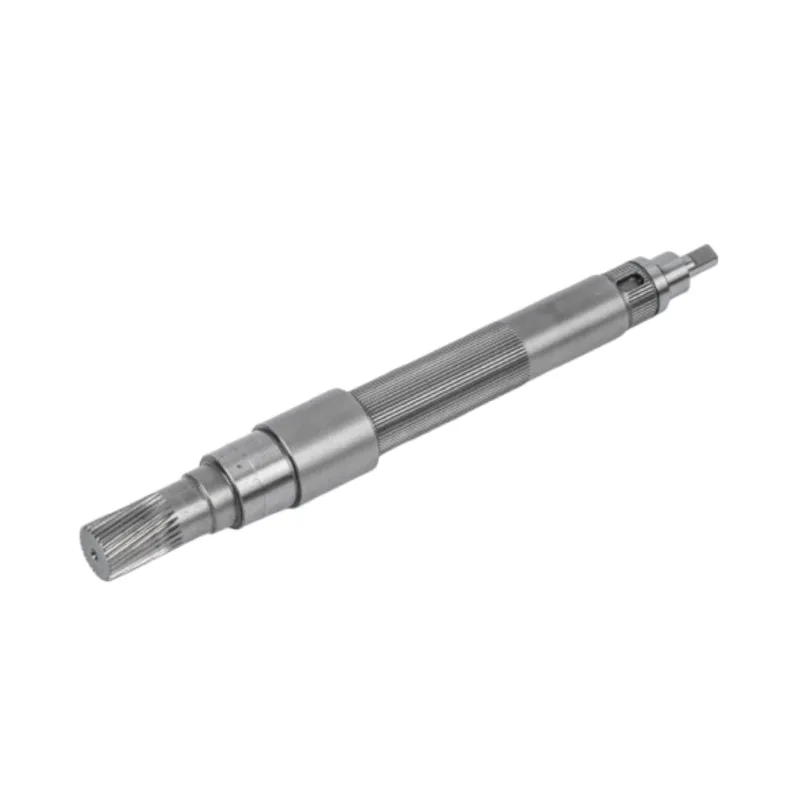
Un arbre moteur n’est pas une surface. Lu de gauche à droite, il peut contenir une extrémité d'accouplement, un tourillon, une zone d'étanchéité, un siège de rotor, un autre tourillon et une extension non fonctionnelle. Chaque zone voit une condition de contact différente.
Plan de surface fonctionnelle pour un arbre moteur étagé
Cette cartographie est une méthode de spécification et non une conception d'arbre universelle. Les zones et valeurs finales doivent suivre les pièces à assembler et les conditions de fonctionnement dans l'assemblage réel.
Journaux de roulement
Un tourillon de roulement a besoin d'un diamètre d'ajustement correct et d'une surface qui permet un contact constant. La rugosité est importante, mais un tourillon poli avec un mauvais diamètre ou un faux-rond excessif reste un mauvais siège de roulement. Placez la légende Ra à côté du journal et gardez ses contrôles d'ajustement et géométriques visibles.
Sceller les terrains de contact
C'est ici que devrait se dérouler l'exigence du fournisseur de joints. Identifiez la largeur de contact exacte plutôt que d’appliquer la finition au diamètre complet le plus proche. Lorsque la conception du joint contrôle la direction de la surface ou des caractéristiques de texture supplémentaires, indiquez également ces exigences sur le dessin. Ra seul ne décrit pas la direction des marques d'usinage.
Sièges de rotor, d'engrenage, de poulie et d'accouplement
Ces interfaces dépendent souvent de l'ajustement, du transfert de couple et de l'alignement. Un faible Ra peut soutenir l'assemblage, mais il ne prouve pas la coaxialité ni n'empêche un mauvais ajustement par pression. Commencez par la manière dont le composant est localisé et chargé, puis décidez de la quantité de finition réellement nécessaire.
Rainures de clavette et flancs cannelés
En ce qui concerne les caractéristiques d'entraînement, le profil, la position et la répartition de la charge peuvent avoir plus d'importance que de rendre la surface visuellement lumineuse. L'article actuel sur le processus de Guanshuo, par exemple, donne Ra ≤ 0,8 à 1,6 μm pour les flancs de dents de cannelure en développante, ainsi que des contrôles séparés de symétrie et d'erreur de division. C’est le bon modèle : la finition et la géométrie sont liées, mais elles ne sont pas interchangeables.
Ce que Guanshuo publie actuellement sur ses pages de puits
Notre propre site Web montre pourquoi un « arbre moteur standard Ra » n’est pas une réponse utile. Différentes pages de produits publient différents niveaux de finition car leurs applications et classes de précision diffèrent. Le tableau ci-dessous regroupe ces valeurs dispersées dans une seule vue.
| Page actuelle de Guanshuo | Rugosité de surface publiée | Contrôles publiés associés | Comment lire la valeur |
|---|---|---|---|
| Arbre moteur lisse en acier inoxydable | Ra ≤ 0,8 μm | Rectitude ≤ 0,03 mm ; coaxialité ≤ 0,02 mm ; circularité ≤ 0,01 mm ; cylindricité ≤ 0,02 mm | Une spécification au niveau du produit pour cette page à arbre lisse en acier inoxydable, et non une valeur par défaut pour toutes les pièces en acier inoxydable. |
| Meulage de précision des arbres de moteur lisses | Ra ≤ 0,4 μm | Précision dimensionnelle IT5–IT6 ; rectitude ≤ 0,01 mm | Une capacité d'arbre lisse rectifiée avec précision et liée au meulage et à l'inspection. |
| Arbre moteur pas à pas | Souvent Ra 0,4 μm ou moins sur les surfaces de roulement et d'étanchéité des clés | La page met l'accent sur le montage multi-diamètres et les relations entre les fonctionnalités | La formulation est locale : les zones critiques de roulement et d'étanchéité reçoivent la finition fine, et non automatiquement l'ensemble de l'arbre étagé. |
| Arbre moteur à grande vitesse | Ra 0,2–0,4 μm | Diamètre extérieur h6 / h5 ; faux-rond de l'arbre ≤ 0,001–0,003 mm | Une gamme de produits à grande vitesse où la finition est associée à une géométrie de fonctionnement étroite. |
| Arbre moteur ultra-précis | Ra 0,05–0,2 μm à la position du roulement | Diamètre extérieur h5 ; coaxialité ≤ 0,002 mm ; faux-rond radial ≤ 0,003 mm | La plage publiée la plus étroite dans cette comparaison. Il est explicitement limité à la position d'appui du produit d'ultra-précision. |
C’est que la rugosité appartient à une classe de produits et à une surface fonctionnelle. Copier un Ra 0,05-0,2 μm depuis une position de roulement d'ultra-précision sur un diamètre de jeu ordinaire modifierait le processus et la charge d'inspection sans s'avérer bénéfique pour l'assemblage.

Ce que Ra contrôle et ce qu'il ne peut pas contrôler
Ra est la moyenne arithmétique des écarts de hauteur dans un profil de surface mesuré. C’est utile car cela réduit une trace complexe à un nombre comparable. Cette commodité est aussi sa faiblesse. Deux surfaces peuvent partager une valeur Ra tout en ayant des formes de pic, un espacement ou une direction de marque d'usinage différents.
Pour un dessin d’arbre de moteur, considérez Ra comme l’un des membres d’un ensemble de commandes. Il décrit une texture fine. Il ne nous indique pas si le diamètre est correct, si le tourillon est rond ou si deux portées de roulement tournent autour du même axe.
| Contrôle | Question à laquelle il répond | Ce que cela ne prouve pas | Contrôle d'usine |
|---|---|---|---|
| Rugosité de surface (Ra) | Quelle est l’ampleur des écarts moyens du profil fin ? | Diamètre, rondeur, sens de pose ou alignement sur un autre tourillon | Testeur de rugosité de surface sur la zone définie |
| Diamètre et ajustement | L'arbre s'assemblera-t-il avec l'alésage correspondant comme prévu ? | Si la surface tourne fidèlement à l'axe de travail | Mesure de taille avec un matériel adapté à la tolérance |
| Rondeur / cylindricité | La forme du journal est-elle ronde et cohérente sur toute sa longueur ? | Sa relation avec un roulement à distance ou une fonction d'entraînement | Mesure de cylindricité |
| S'épuiser | Dans quelle mesure la surface contrôlée varie-t-elle lors de la rotation autour d'un axe de référence ? | La texture de la surface microscopique | Mesure de rotation par rapport à la référence du dessin |
| Rectitude | L'arbre ou sa ligne dérivée reste-t-il dans la zone de rectitude autorisée ? | Rugosité locale ou ajustement final | Méthode choisie pour la caractéristique et la tolérance spécifiées |
Cette distinction évite une erreur d'achat courante : approuver un échantillon brillant alors que la relation entre les caractéristiques est erronée. L'apparence peut être utile, mais les résultats du dessin et de l'inspection doivent décrire la fonction.
Un flux de travail d'usine pour définir le dessin
Lorsque la valeur Ra n’est pas encore fixée, nous ne commencerions pas par ouvrir un graphique d’arrivée. Nous commencerions par l'assemblée. La séquence ci-dessous transforme une vague demande d'un « arbre lisse » en exigences que la production et l'inspection peuvent toutes deux respecter.
Du composant d'accouplement à la finition mesurable
L’ordre compte. Un objectif d'arrivée sans zone fonctionnelle ou point de mesure défini est toujours incomplet.
1. Marquez ce qui touche l'arbre
Répertoriez la pièce correspondante sur chaque diamètre. Une bague intérieure de roulement, un joint dynamique, un empilement de rotor et une zone de jeu libre n'exigent pas la même chose du métal. Si la pièce à assembler n'est pas connue, marquez la nécessité de révision plutôt que d'emprunter le plus petit Ra ailleurs sur le dessin.
2. Établir l'axe de travail et l'ajuster
Choisissez la donnée qui représente la façon dont l'arbre tourne dans le moteur. Contrôlez ensuite les journaux critiques sur cet axe. C'est là que la tolérance de diamètre, le faux-rond et la cylindricité entrent dans le dessin. La rugosité doit répondre à ces exigences et non les remplacer.
3. Appliquer Ra à une longueur délimitée
Montrez le journal exact ou le terrain de contact. Sur un arbre étagé, une ligne de repère peut pointer vers un diamètre d'une longueur définie. Pour une piste de joint courte à l'intérieur d'un diamètre rectifié plus long, identifiez la zone de contact du joint séparément si ses exigences de finition diffèrent.
4. Revoyez le processus avant de geler la valeur
La question pratique est de savoir si le matériau, la dureté, la géométrie et la quantité spécifiés peuvent suivre un itinéraire de finition stable. Si l'arbre est traité thermiquement, le meulage de finition suit normalement le durcissement afin de pouvoir éliminer le mouvement provoqué par le traitement thermique et établir la taille et la surface finales.
5. Rendre l'acceptation sans ambiguïté
Décidez où la trace de rugosité sera prise et quelle documentation la commande a besoin. Un fournisseur et un acheteur ne doivent pas découvrir lors de l’inspection finale qu’ils ont interprété différemment la zone de mesure.
Adaptez la finition à un itinéraire de processus réaliste
La finition de surface ne provient pas d’un seul réglage de machine isolément. L’état du matériau, la tolérance de tournage, le mouvement du traitement thermique, la configuration du meulage, l’état de la meule, le liquide de refroidissement et la manipulation affectent tous la surface finale. Plus l’objectif est serré, plus l’ensemble du parcours doit le soutenir.
Notreprocessus d'usinage d'arbre de précisionendroits de broyage après traitement thermique. Cet ordre permet l'opération finale de correction de la taille et de la surface après durcissement. Pour les arbres de moteur lisses rectifiés avec précision, la page produit actuelle publie IT5–IT6, rectitude ≤ 0,01 mm et Ra ≤ 0,4 μm. Ces valeurs sont fournies sous forme d’ensemble et non sous forme de trois revendications de finition indépendantes.
| Étape du processus | Son travail sur l'arbre | Décision qui affecte la rugosité | Malentendu courant |
|---|---|---|---|
| Tournage CNC | Crée les diamètres de base, les épaulements et l'état du stock | Laisser du stock adapté sur les zones critiques qui seront meulées ultérieurement | On s'attend à une belle passe de tournage visuel pour remplacer tout le contrôle géométrique final |
| Traitement thermique | Construit la dureté ou l'état mécanique requis | Autoriser le mouvement avant que le journal final ne soit terminé | Finir d'abord le diamètre critique et supposer que le durcissement ne le déplacera pas |
| Rectification cylindrique | Termine les tourillons sélectionnés et leur relation avec l'axe de l'arbre | Choisissez-le là où la géométrie étagée et les diamètres fonctionnels séparés doivent rester liés | Sélection du procédé uniquement à partir d'une valeur Ra |
| Meulage sans centre | Finit efficacement les diamètres extérieurs continus sans trous centraux | Utilisez-le là où la géométrie et la stratégie de référence conviennent à un support sans centre | En supposant que chaque arbre à plusieurs étapes puisse passer par la même configuration |
| Ultra-finition / polissage | Affine davantage une surface lorsque l'exigence fonctionnelle l'exige | Appliquez-le localement et protégez la géométrie déjà établie | Utiliser le polissage pour réparer le diamètre, la rondeur ou le faux-rond |
Si un dessin mettait le Ra le plus serré sur chaque surface tournée, nous demanderions quelles zones s'accouplent réellement. Il ne s’agit pas d’une tentative de baisser la qualité. C'est ainsi que nous maintenons les tourillons critiques sur un itinéraire contrôlé sans ajouter de travaux de finition aux filetages, reliefs et diamètres de jeu qui ne peuvent pas améliorer les performances du moteur.
Rendre la légende de rugosité inspectable
Une bonne spécification indique à l'inspecteur où placer l'instrument. « Ra 0,4 » dans une note générale ne répond pas à cette question. « Ra ≤ 0,4 μm sur le tourillon ØD pour la longueur L » le fait. Les symboles et les dimensions réels doivent suivre la norme de dessin utilisée par l'acheteur.
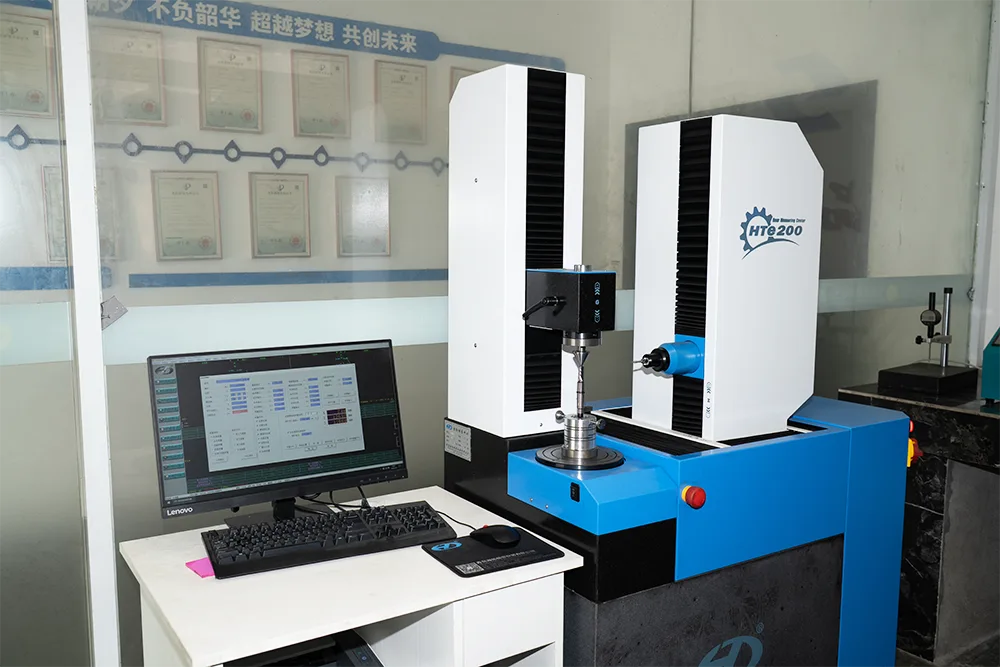
La page actuelle de l'usine de Guanshuo répertorie les jauges d'état de surface, les jauges de cylindricité, les projecteurs bidimensionnels, les testeurs de dureté et les centres de test d'engrenages. Chaque instrument répond à une question différente. La jauge d'état de surface vérifie Ra. L'équipement de cylindricité vérifie la forme et la géométrie de rotation associée. Le projecteur prend en charge les profils et les dimensions des fonctionnalités. Un plan d’inspection complet envoie chaque exigence au bon outil.
Pour chaque légende Ra critique, identifiez la surface, sa longueur axiale et toute rainure ou bord exclu. Si la direction de mesure, le plan d'échantillonnage ou le rapport complet sont importants pour votre processus d'acceptation, acceptez-les avant la production plutôt que de les ajouter une fois les pièces terminées.

Cinq erreurs de dessin que nous résoudrions avant la production
1. Le Ra le plus bas apparaît uniquement dans le cartouche
On se demanderait si cela s'applique à l'ensemble de la partie ou seulement aux revues critiques. La solution consiste à conserver une finition générale réaliste et à ajouter des légendes locales là où l'assemblage en a besoin de plus.
2. Un tourillon de roulement a Ra mais ne s'adapte pas
La finition ne peut pas nous dire comment le roulement sera assemblé. Ajoutez la tolérance de diamètre ou l'exigence d'ajustement et la relation géométrique appropriée.
3. Une terre de phoques n’a pas de limite définie
Le broyeur et l'inspecteur doivent connaître la longueur réelle du contact. Marquez le terrain, puis reportez la finition et toute exigence directionnelle de la conception de joint sélectionnée.
4. Le polissage devrait corriger le faux-rond
Le polissage peut affiner la texture. Cela ne crée pas la relation manquante entre deux revues. Le faux-rond doit être intégré dans les données, la configuration, l'itinéraire de meulage et le plan d'inspection.
5. Une valeur de page produit est copiée sans sa portée de produit
Ra 0,05–0,2 μm apparaît sur notre page d'arbre ultra-précision pour la position du roulement. Cela ne devrait pas devenir une note par défaut sur chaque RFQ de puits. Commencez par le besoin d’assemblage, puis utilisez la capacité du produit pertinent comme référence de faisabilité.
Liste de contrôle de la demande de prix pour la finition de surface de l'arbre moteur
Une demande d'offre claire donne à l'usine suffisamment d'informations pour proposer le processus, pas seulement la forme du métal. Avant d'envoyer un plan d'arbre moteur, vérifiez les points suivants.
- La qualité du matériau et l’état du traitement thermique sont indiqués.
- Les zones de roulement, de joint, de rotor, d'engrenage, de poulie et d'accouplement sont identifiées.
- Chaque surface critique a un diamètre clair, une limite axiale et une valeur Ra.
- Les ajustements requis et les références de référence sont visibles sur le dessin.
- Le faux-rond, la rectitude, la rondeur ou la cylindricité sont spécifiés là où la fonction l'exige.
- Les détails de la surface du joint suivent les exigences du joint ou du système sélectionné.
- Les zones non fonctionnelles ne sont pas accidentellement soumises à la finition locale la plus serrée.
- Les attentes en matière de quantité, de stade d’échantillonnage et de rapport d’inspection sont incluses.
- Toute surface protégée ou dont l'apparence est critique est marquée pour la manipulation et l'emballage.
Si le dessin est encore au stade de la conception, envoyez avec lui les informations sur la pièce à assembler. Nous pouvons examiner quelles zones nécessitent logiquement un tournage, un meulage ou une finition supplémentaire, puis répondre aux questions avant qu'un prix ne soit construit autour d'une mauvaise interprétation.
Questions fréquemment posées
Quelle est la rugosité de surface typique d'un arbre de moteur ?
Il n’existe pas de valeur Ra unique pour chaque arbre moteur ou pour chaque surface d’un arbre. Les pages produits actuelles de Guanshuo publient Ra ≤ 0,8 μm pour un produit à arbre lisse en acier inoxydable, Ra ≤ 0,4 μm pour les arbres lisses rectifiés avec précision, Ra 0,2 à 0,4 μm pour un arbre à grande vitesse et Ra 0,05 à 0,2 μm au niveau de la position de roulement d'un arbre d'ultra-précision. Sélectionnez la valeur de la pièce à assembler, de la vitesse, de l'ajustement et de la surface fonctionnelle plutôt que de copier le nombre le plus bas.
L'ensemble de l'arbre du moteur doit-il avoir la même valeur Ra ?
Généralement non. Les tourillons, les zones d'étanchéité, les sièges de rotor et les éléments d'entraînement effectuent différentes tâches. Donnez des légendes locales de finition de surface aux zones critiques et utilisez une finition générale pratique pour les zones non fonctionnelles. Cela permet de garder le dessin clair et d'éviter de payer pour la précision là où cela n'aide pas l'assemblage.
Une valeur Ra inférieure signifie-t-elle que l'arbre est de meilleure qualité ?
Seulement si la rugosité inférieure convient à l'application et que le reste de la géométrie est correct. Ra ne prouve pas le diamètre, la rondeur, la cylindricité, la rectitude ou le faux-rond. Un arbre de haute qualité doit répondre à toutes les spécifications fonctionnelles ; le plus petit numéro de finition de surface ne suffit pas à l’améliorer.
Le polissage peut-il corriger le faux-rond de l'arbre ou un mauvais ajustement du roulement ?
Non. Le polissage peut affiner la texture de la surface, mais il ne remplace pas le contrôle du diamètre et de la géométrie. L'ajustement et le faux-rond des roulements doivent être établis via les données d'usinage, la séquence de processus, la configuration de meulage et une inspection appropriée.
Quelles informations doivent accompagner une légende Ra d’arbre moteur ?
Identifiez la surface exacte et la longueur axiale, puis incluez l'ajustement d'accouplement, la référence et les contrôles géométriques pertinents. Pour les terrains de phoque, ajoutez toute exigence de direction de surface ou de texture de la conception de phoque sélectionnée. Indiquer également le rapport de contrôle ou l'exigence d'échantillonnage lorsqu'elle affecte l'acceptation de la commande.
Envoyez-nous le dessin de l'arbre, pas seulement la cible Ra
Marquez les roulements, les joints et les surfaces d'ajustement s'ils ne sont pas évidents. L'équipe de fabrication de Guanshuo peut examiner les zones fonctionnelles, l'itinéraire de meulage et les points d'inspection avant l'offre.
Demander une révision de dessin