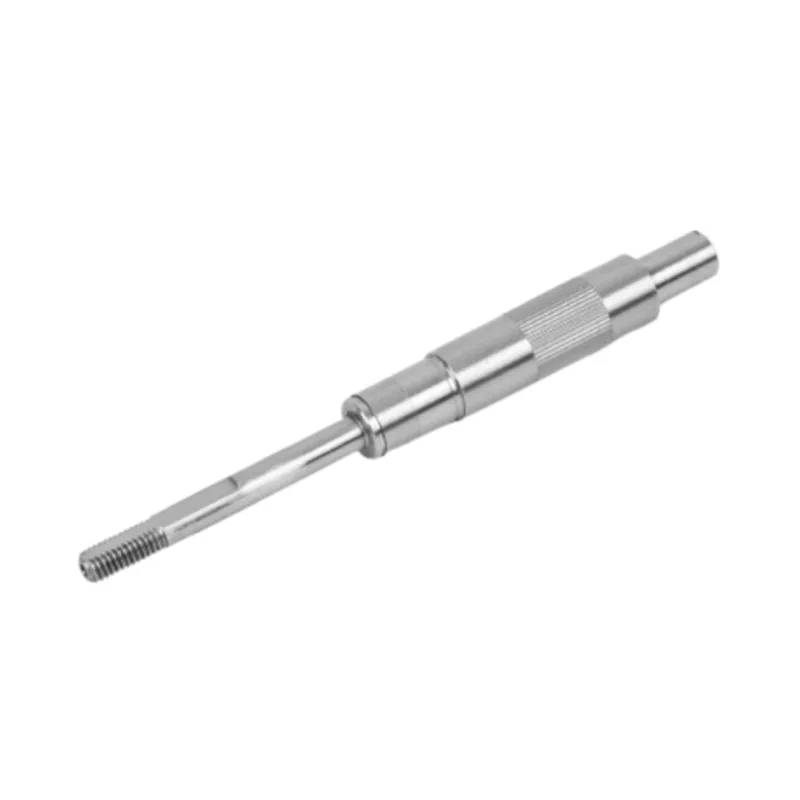
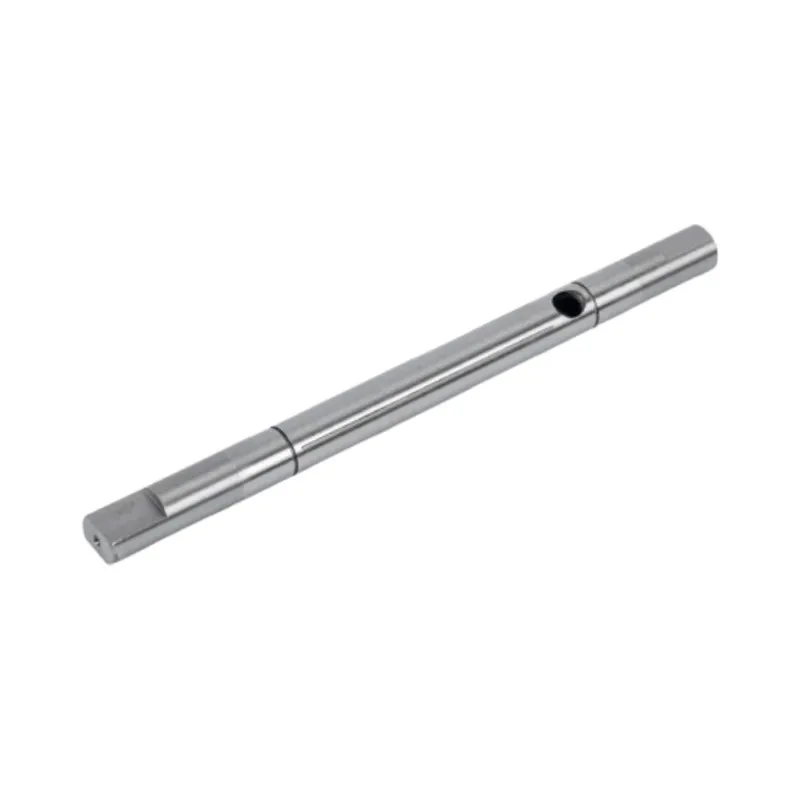
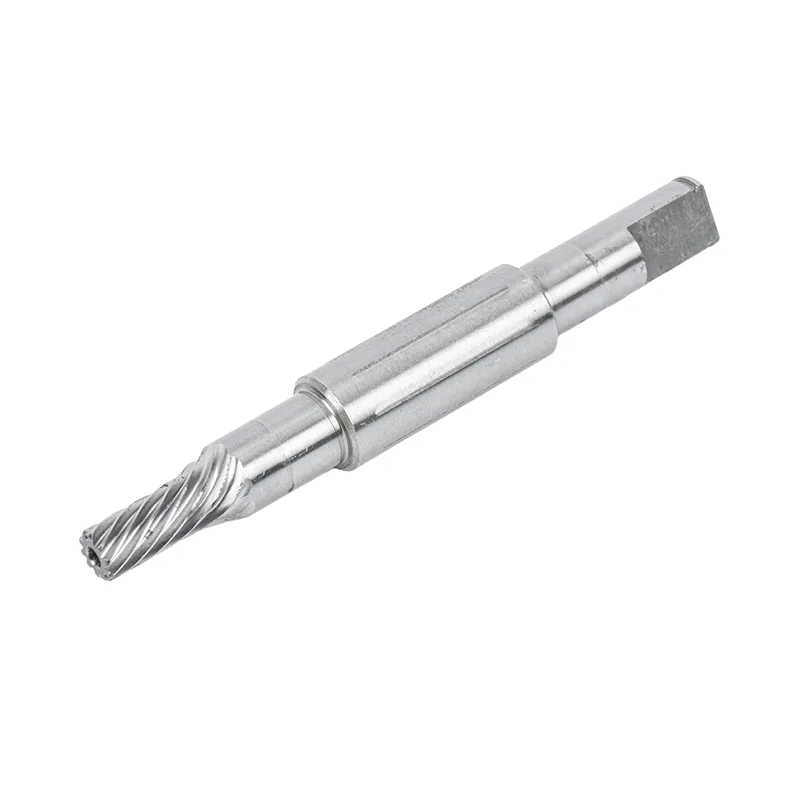
Réponse rapideL'usinage de précision d'un arbre transforme une barre d'acier en un arbre de moteur fini via six stations : inspection des matériaux, tournage et fraisage CNC, coupe de cannelures ou d'engrenages, traitement thermique, meulage de précision et inspection finale. Le meulage intervient toujours après le durcissement, car le traitement thermique déplace le métal. Cette séquence est ce qui maintient la tolérance IT5 à IT6, la rectitude à moins de 0,01 mm et une finition de surface Ra≤0,4 μm sur l'arbre fini.
Un finiarbre moteurça a l'air simple. Une barre d'acier brillant, quelques marches, peut-être une rainure de clé. Ce que cache cette apparence, c'est un parcours composé de six machines, de deux départements et d'un ensemble de décisions qui doivent être prises dans le bon ordre. Si vous vous trompez de commande, l'arbre est mis au rebut. Cet article parcourt l'atelier de Guanshuo Precision, station par station, et explique la contribution de chacun à la pièce finie.
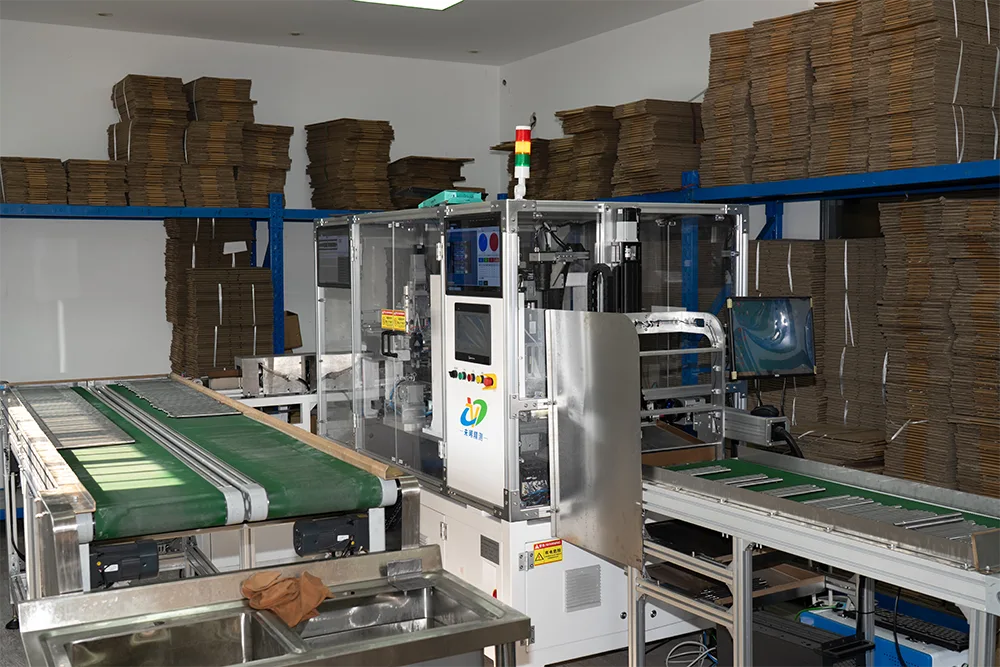
Chaque arbre suit la même colonne vertébrale. Les puits simples sautent une station ou deux. Les arbres cannelés et trempés utilisent les six.
| # | Gare | Ce qu'il définit |
|---|---|---|
| 1 | Inspection des matières entrantes | Qualité, composition chimique et état des barres |
| 2 | Tournage et fraisage CNC | Diamètres, marches, filetages, rainures de clavette |
| 3 | Taillage et découpe de cannelures | Cannelures et dents d'engrenage |
| 4 | Traitement thermique | Dureté, résistance, durée de vie |
| 5 | Rectification cylindrique et sans centre | Taille finale, rondeur, finition |
| 6 | Inspection finale | Preuve que la pièce correspond au dessin |
L'arbre commence comme une barre. Avant qu'une seule coupe ne soit effectuée, la barre est vérifiée par rapport au dessin. La qualité, le certificat d'usine, le diamètre et l'état de surface sont tous vérifiés.
Cette station ressemble à de la paperasse, mais elle évite les pannes les plus coûteuses. Si la mauvaise qualité entre dans l’atelier, personne ne le remarque jusqu’à ce que le traitement thermique n’atteigne pas la dureté. Les heures d’usinage sont alors déjà écoulées. Guanshuo utilise des arbres en acier au carbone 45#, en acier allié 40Cr et 4140, en acier de cémentation 20CrMnTi et en acier inoxydable 304 ou 316L, la confusion des qualités est donc un risque réel qui se retrouve ici.
C’est là que la tige prend forme. La barre est tournée jusqu'à ses diamètres bruts, les marches sont coupées et le travail de fraisage ajoute des rainures de clavette, des méplats et des trous transversaux.
Le détail important est le nombre de configurations nécessaires. Chaque fois qu'une pièce est desserrée et resserrée, une petite erreur se glisse entre les fonctionnalités. Les machines de tournage-fraisage coupent les éléments de tournage et de fraisage en un seul serrage, de sorte que la rainure de clavette reste fidèle au diamètre sur lequel elle repose. Guanshuo exploite 3 machines combinées tournage-fraisage et 2 centres d'usinage aux côtés d'environ 60 machines CNC générales, de sorte que les arbres complexes peuvent être acheminés vers une machine à configuration unique tandis que les arbres plus simples fonctionnent en volume ailleurs.
Les machinistes laissent ici une matière abrasive sur les tourillons, généralement quelques dixièmes de millimètre. Trop peu et le meulage ne peut pas nettoyer la distorsion due au durcissement. Trop et le meulage prend plus de temps et chauffe la pièce. Juger de cette allocation est l'une des compétences discrètes d'un atelier de puits.

Les arbres qui traversent des dents plutôt qu'une clé sont envoyés au service de taillage. Une fraise-mère coupe la forme cannelée ou d'engrenage lorsque l'arbre tourne au rythme de la fraise. Guanshuo exploite 6 machines à tailler pour ce travail.
La précision de la cannelure est mesurée par l'erreur de division, c'est-à-dire la régularité de l'espacement des dents autour de l'arbre. Des dents inégales signifient que certaines dents supportent plus de charge que d’autres et que ces dents échouent en premier. Les tolérances ont tenuarbres cannelésrefléter la forme:
| Forme spline | Erreur de division | Personnage |
|---|---|---|
| Involuté | ≤0,015 à 0,03 mm | Auto-centrage, grand filet de racine, meilleure résistance à la fatigue |
| Rectangulaire | ≤0,02 mm | Forte sous les chocs et les charges décentrées |
| Triangulaire | ≤0,01 à 0,02 mm | Dents fines, auto-centrantes, pour charges légères |
Les flancs des dents des cannelures en développante sont finis à Ra≤0,8 à 1,6 μm, avec une symétrie des cannelures maintenue à ≤0,02 mm. Cette surface est importante car les flancs glissent légèrement sous la charge et un flanc rugueux s'use et s'use. Le congé de racine de dent est coupé de R0,3 à R0,8, ce qui répartit les contraintes au niveau de la racine au lieu de les concentrer. Les congés de racine sont l'endroit où les dents cannelées se fissurent, ce rayon est donc une caractéristique de fatigue et non esthétique.
L'usinage donne sa forme à l'arbre. Le traitement thermique lui confère sa solidité. La pièce est trempée et revenue pour plus de ténacité, ou trempée par induction là où seule la surface doit être dure.
L'itinéraire dépend du devoir. Un arbre qui doit résister à la fatigue en flexion sur toute sa section est trempé à cœur. Un arbre qui a besoin d'un tourillon dur sur un noyau dur subit un durcissement par induction sur ce tourillon seul. Les qualités de cémentation comme le 20CrMnTi sont carburées, ce qui crée une peau dure sur un noyau souple et absorbant les chocs. La dureté finie typique va de 42 à 48 HRC, et les arbres de qualité broche vont de 60 à 65 HRC.
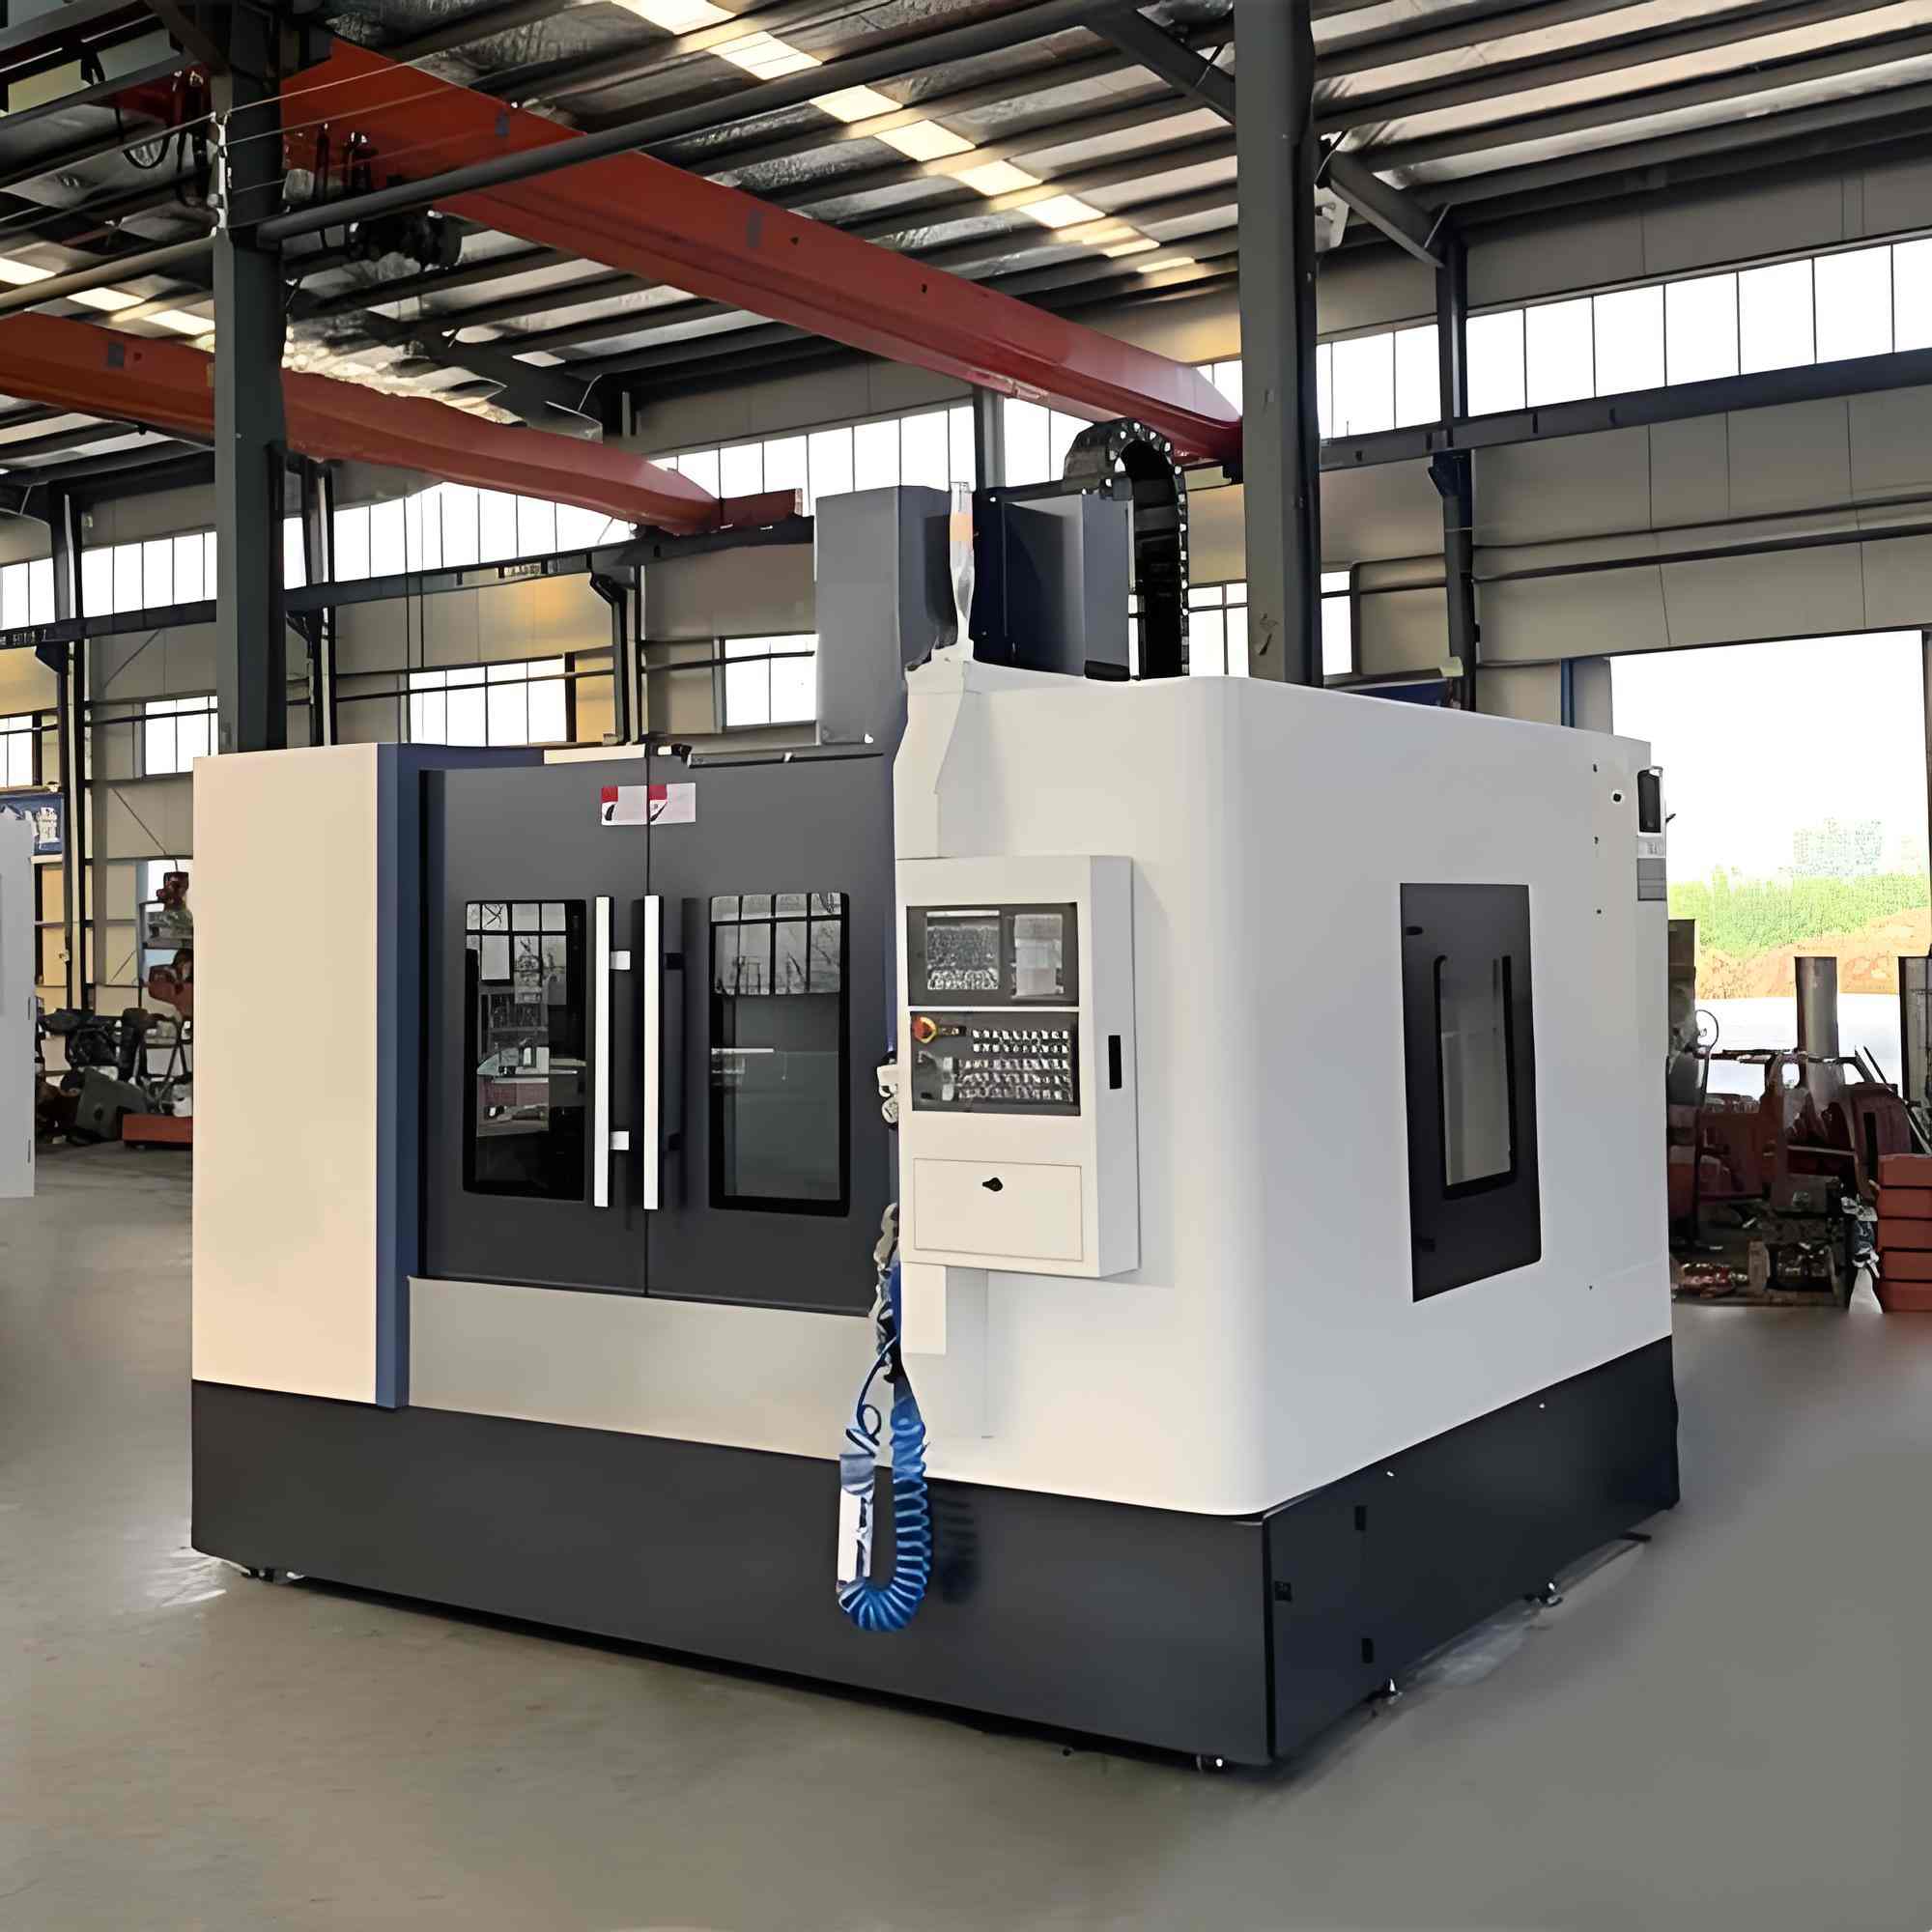
La rectification est le moment où un arbre devient une pièce de précision. Tout avant cela est une préparation. Guanshuo exploite 26 meuleuses cylindriques CNC et 6 meuleuses sans centre de haute précision, ce qui constitue le plus grand bloc d'équipement de l'usine.
L'arbre est maintenu entre les centres et rectifié un diamètre à la fois. Parce qu'il tourne sur ses propres trous centraux, chaque journal finit par être concentrique aux autres. C'est la méthode pour les arbres étagés, les sièges de roulement et tout ce dont les diamètres doivent être fidèles les uns aux autres.
L'arbre repose sur une lame entre une meule et une roue de réglage, sans aucun centre. Les pièces avancent en continu. Il est rapide et excellent pour maintenir un diamètre constant sur un arbre long et mince sans que la pièce ne dévie. C'est la méthode pour plainearbres lissesen volume.
| Rectification cylindrique | Meulage sans centre | |
|---|---|---|
| Une partie est tenue | Entre centres | Sur une lame, sans support |
| Meilleur à | Concentricité entre diamètres | Consistance de la taille sur toute la longueur |
| Costumes | Arbres étagés et multi-diamètres | Arbres longs et lisses, volume élevé |
| Débit | Plus lentement, partie par partie | Alimentation rapide et continue |
La plupart des arbres utilisent les deux. La rectification sans centre permet de dimensionner rapidement le corps lisse, puis la rectification cylindrique termine les tourillons critiques. Ensemble, ils offrent une précision IT5 à IT6, une rectitude inférieure à 0,01 mm et un Ra≤0,4 μm. Avec une passe d'ultra-finition, la surface peut atteindre Ra 0,2 μm.

Le liquide de refroidissement n'est pas un détail ici. Un jet de liquide de refroidissement sec ou mal orienté laisse la surface chauffer, ce qui peut brûler la couche de base et laisser des zones molles invisibles à l'œil nu. Les opérateurs surveillent l’état de l’état des roues et le débit du liquide de refroidissement d’aussi près qu’ils surveillent l’affichage de la taille.
Un arbre n’est pas terminé lorsqu’il quitte le broyeur. C’est fini quand on le mesure. Guanshuo emploie 6 personnes dans le département qualité et une salle d'instruments dédiée.
| Instrument | Ce qu'il vérifie |
|---|---|
| Jauge de cylindricité | Rondeur, cylindricité, faux-rond |
| Jauge de finition de surface | Ra sur les journaux et les faces des joints |
| Projecteur bidimensionnel | Profils, rainures de clavette, chanfreins, rayons |
| Centre de mesure d'engrenages | Précision des cannelures et des dents d'engrenage |
| Testeur de dureté | Résultat du traitement thermique |
| Inspection optique automatique | Criblage dimensionnel à grande vitesse en volume |
L’ensemble d’inspection optique est le plus important dans les cycles de production. La mesure manuelle échantillonne un lot. L'inspection optique examine les pièces en continu, de sorte qu'une dérive est détectée pendant qu'elle se produit plutôt qu'après la mise en carton d'une palette.
La règle la plus importante dans la fabrication d’arbres est que le meulage suit le durcissement. Cela semble évident une fois dit, mais c'est la différence entre un arbre qui respecte la tolérance en service et un autre qui ne le fait pas.
Le durcissement chauffe l'acier et le refroidit rapidement. Le métal change de structure et la pièce bouge. Un arbre fini à la taille finale avant le durcissement sortira du four hors tolérance, mal rond et souvent plié. Aucun soin apporté aux premières stations ne peut empêcher cela. Le meulage après durcissement supprime la distorsion et définit la véritable géométrie finale.
Certains fournisseurs sautent le processus de post-durcissement pour réduire les coûts. Les pièces sont mesurées de manière acceptable à température ambiante sur la base d'un échantillon, puis provoquent des bruits de roulement et une usure précoce sur le terrain. C’est l’une des raisons pour lesquelles il faut interroger directement un fournisseur sur son parcours de processus, et pas seulement sur son prix.
Le décompte des machines n’est pas du marketing. Ils vous disent ce qu'un magasin contrôle réellement en interne.
Un atelier équipé de tours mais pas de rectifieuses doit envoyer l'étape critique à l'extérieur. Un atelier avec des meuleuses mais pas de taillage sous-traite chaque arbre cannelé. Chaque transfert ajoute des délais de livraison, des coûts et une zone de flou pour la responsabilité. Guanshuo continue de tourner, fraiser, tailler, traiter thermiquement, meuler et inspecter sous un même toit, c'est pourquoi un itinéraire complet peut être proposé comme un seul prix et une seule date de livraison.
L'usine fonctionne de cette façon depuis 2016. Elle travaille selon la norme ISO9001, détient 11 technologies brevetées et est reconnue comme une entreprise de haute technologie de niveau national, avec plus de 50 employés, dont une équipe dédiée d'ingénierie et de qualité. Les arbres issus de cette voie sont destinés aux moteurs de traction de véhicules à énergie nouvelle, à l'automatisation et à la robotique industrielles, aux instruments de précision, aux dispositifs médicaux et aux appareils électroménagers haut de gamme.
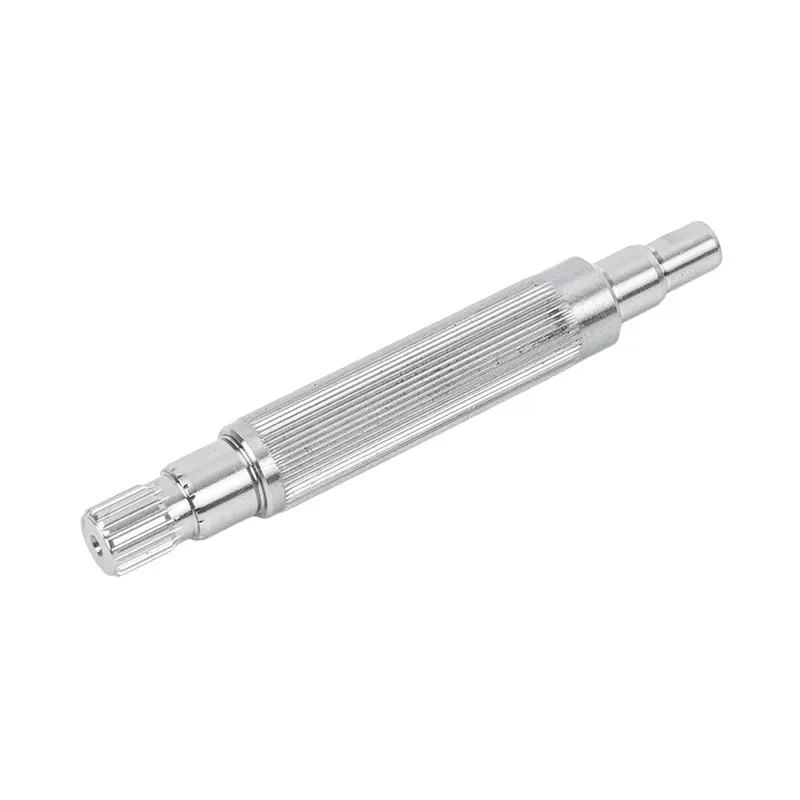
 Arbre lisse rectifié avec précision
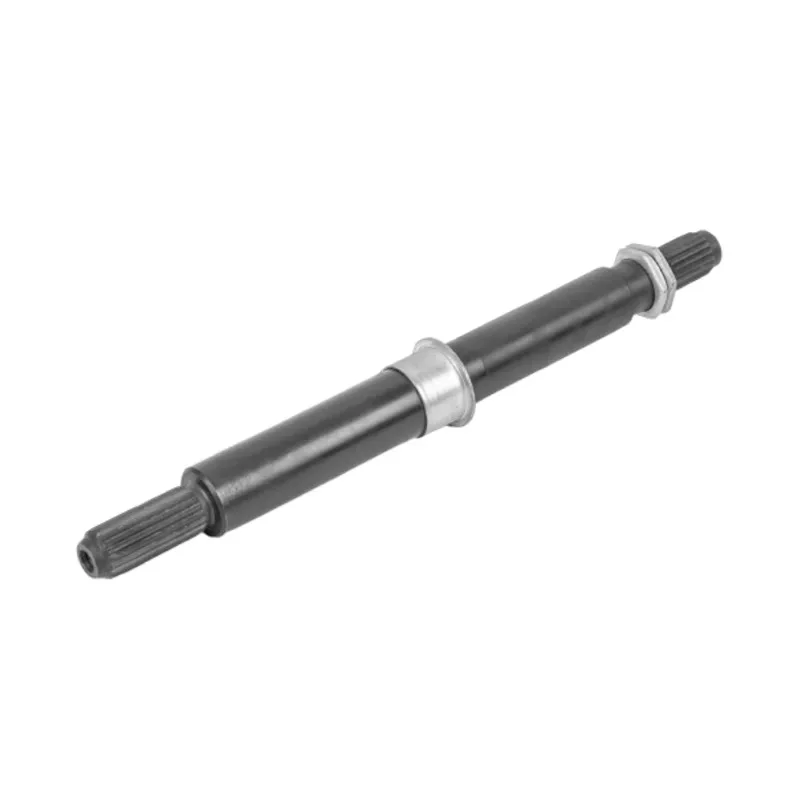
 Arbre de moteur à une étape
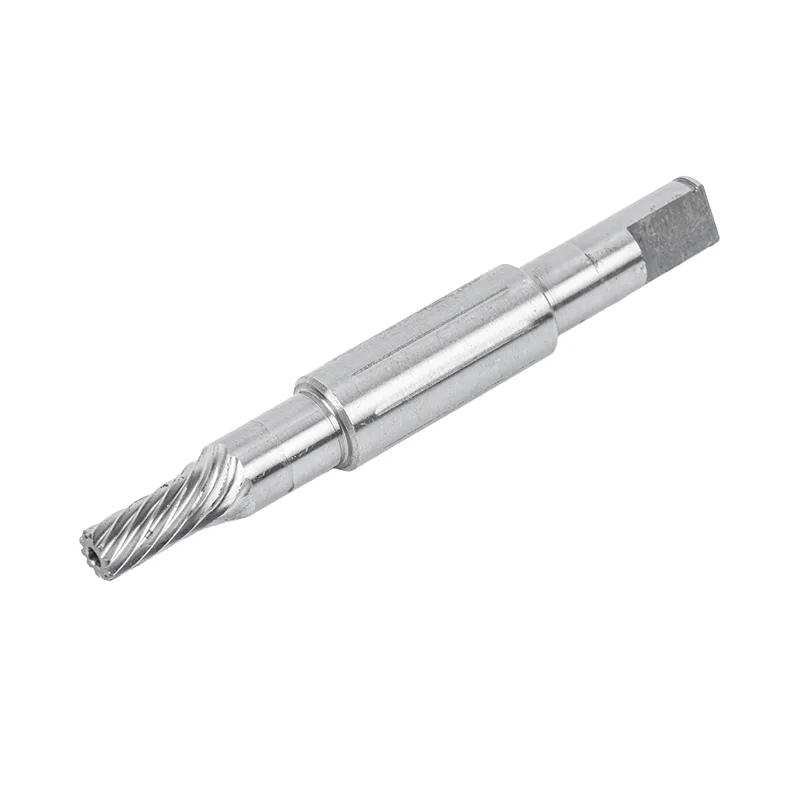
 Arbre moteur à rainures multiples
 Arbre moteur creux
Envoyez votre dessin ou échantillon à Guanshuo Precision. Le parcours complet se déroule en interne, depuis l'inspection des barres en passant par le taillage, le traitement thermique et la rectification de précision, jusqu'à un rapport final mesuré.
Demander un devis Ou contactez l'équipe aupage de contact.