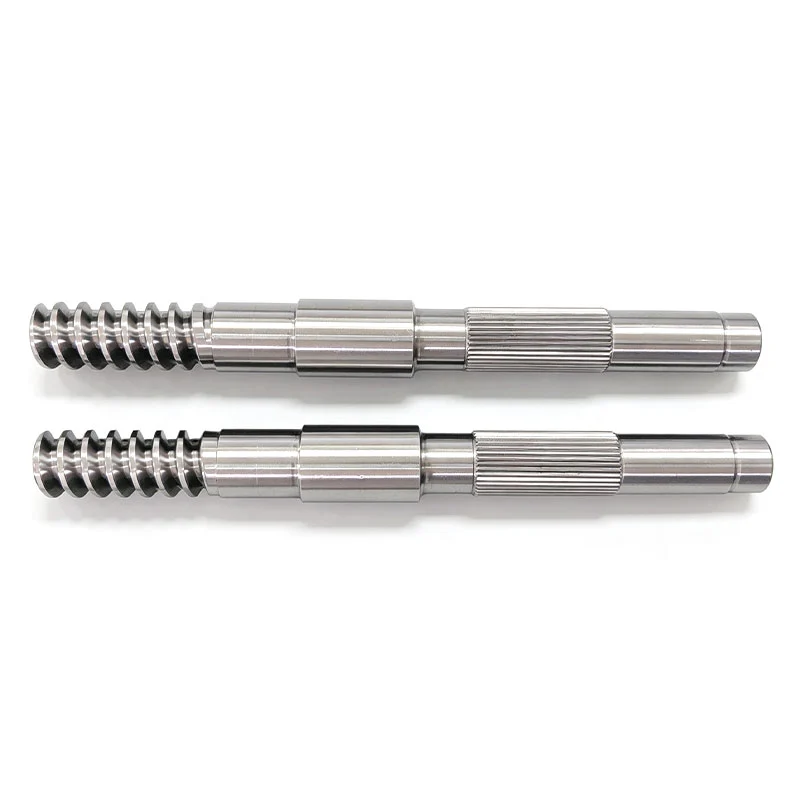
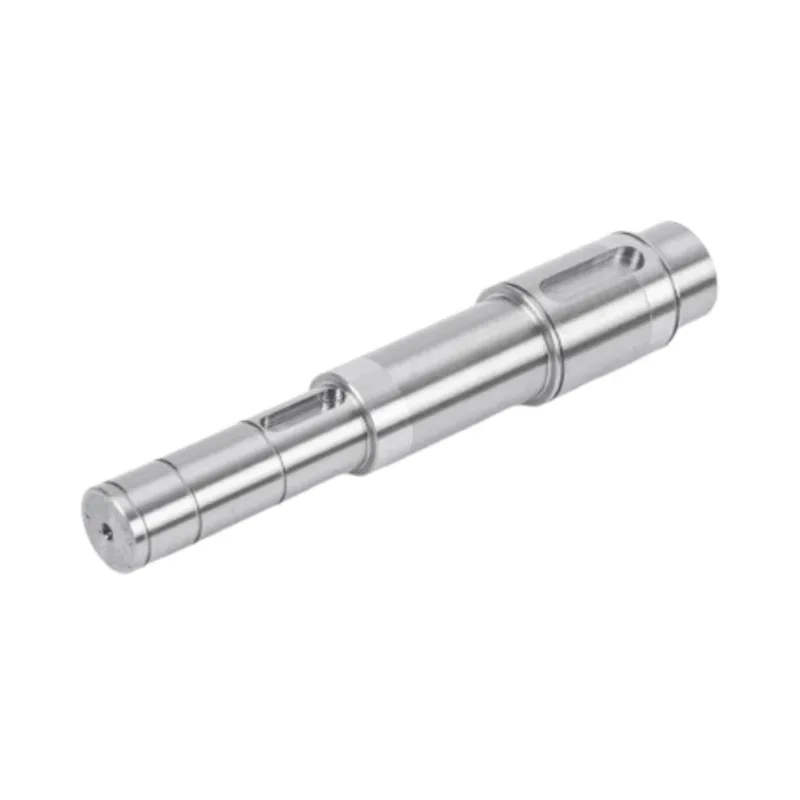
La tolérance plus stricte ne choisit pas la méthode de meulage. La géométrie de l’arbre le fait. Un diamètre simple qui peut passer en continu à travers une meuleuse sans centre constitue un problème de fabrication différent de celui de deux tourillons qui doivent rester concentriques sur un épaulement.

Choisissez la rectification cylindrique pour les arbres de moteur étagés, épaulés et multi-diamètres lorsque plusieurs tourillons doivent rester fidèles à un seul axe. Choisissez la rectification sans centre pour les arbres longs et lisses lorsqu'un diamètre extérieur constant et un flux de lots efficace sont les principales exigences. Certaines filières de production utilisent les deux : la rectification sans centre traite efficacement un corps lisse, puis la rectification cylindrique termine les tourillons de roulements ou de joints critiques par rapport à l'axe de l'arbre.
La question évidente de l’acheteur est de savoir quel processus est le plus précis. La tolérance seule ne peut y répondre. Les deux procédés peuvent produire des diamètres d’arbre de précision. La distinction utile réside dans la manière dont la pièce est maintenue, quelles surfaces doivent être liées les unes aux autres et si la géométrie peut se déplacer dans la machine sans interruption.
Ce choix modifie le devis et la configuration, ainsi que ce que le rapport d'inspection doit prouver. Un fournisseur qui sélectionne la méthode à partir d'un seul diamètre peut manquer la fonction qui contrôle réellement l'ensemble moteur.
Commencez par la géométrie, pas par un nombre de tolérance
Considérons deux dessins qui nécessitent tous deux le même diamètre fini et la même rugosité de surface. Le premier est un long arbre lisse avec un diamètre extérieur continu. Le second comporte deux tourillons, un épaulement, un joint et une extension plus petite. Ils peuvent partager une tolérance, mais ils ne partagent pas de problème de meulage.
L'arbre lisse donne à l'usine une surface continue. Elle peut reposer entre une meule et une meule régulatrice tandis qu'une lame porte-pièce la supporte. L'arbre étagé ne peut pas traverser cette configuration de la même manière. Ses journaux doivent être finis section par section, la pièce étant située à partir des centres ou d'un autre axe défini.
Lorsqu'un dessin arrive sur notre bureau, nous encerclons les tourillons de roulement et de joint avant de regarder le bloc de tolérance générale. Ces surfaces nous indiquent comment fonctionne l'arbre. Le parcours de meulage doit protéger leur taille, leur finition et leur relation avec l'axe de travail.
Comment les deux méthodes de meulage soutiennent l'arbre
Le serrage change ce que le processus contrôle
Les diagrammes sont simplifiés. Leur objectif est de montrer pourquoi le maintien du travail, plutôt qu'une affirmation marketing sur l'exactitude, détermine le choix du processus.
En meulage cylindrique, l'arbre tourne autour de son axe central tandis que la meule s'approche d'un tourillon sélectionné. Cela permet à la meuleuse de travailler sur des marches et des épaulements et de préserver la relation entre les diamètres distincts.
En rectification sans centre, l'arbre n'a pas de support central. Il repose sur une lame entre la meule et la roue régulatrice. L'agencement est bien adapté à un diamètre extérieur continu car la pièce peut se déplacer à travers la zone de meulage sans être serrée entre les centres.
Comparaison de la rectification cylindrique et sans centre
| Facteur de décision | Rectification cylindrique | Meulage sans centre | Ce que l'acheteur doit remarquer |
|---|---|---|---|
| Prise en charge des pièces | La pièce est localisée à partir des centres et pivotée autour d'un axe défini. | La pièce repose sur une lame porte-pièce entre deux roues. | La méthode de support détermine quelle relation géométrique le processus contrôle. |
| Géométrie typique | Arbres étagés, épaulés et multi-diamètres. | Arbres longs et lisses avec un diamètre extérieur continu. | Une tolérance étroite ne signifie pas qu'une géométrie inappropriée s'adapte à un processus sans centre. |
| Trous centraux | Utilise normalement des emplacements centraux pour l’axe de meulage. | Aucun trou central n'est nécessaire pour le support. | Ne supprimez pas les éléments centraux de la conception avant que l’itinéraire du processus ne soit convenu. |
| Contrôle le plus fort | Relations de concentricité et de faux-rond entre des journaux distincts. | Taille constante le long d’un diamètre extérieur simple. | Choisissez la méthode autour de la surface fonctionnelle, et non la dimension la plus simple à mesurer. |
| Flux de production | Chaque journal est abordé et terminé dans le cadre d'une configuration définie. | Prend en charge une alimentation rapide et continue pour les formes d’arbre appropriées. | La vitesse sans centre ne crée de la valeur que lorsque la géométrie le permet. |
| Ajustement commun de l'arbre du moteur | Tourillons de roulement, zones de joint, épaulements et arbres étagés. | Arbres moteur lisses et longues sections lisses. | Un dessin peut justifier un itinéraire combiné. |
Aucune des deux colonnes n’est une note de qualité. Un acheteur peut écrire « rectification sans centre requise » parce que le projet nécessite du volume, puis envoyer une pièce dont la disposition des épaulements et des tourillons nécessite une rectification basée sur les axes. Un arbre lisse peut également hériter d'un routage plus lent lorsque son gabarit de dessin a été copié à partir d'une pièce en escalier. Le dessin doit définir le résultat. L'usine doit choisir l'itinéraire qui peut le répéter.
Quand la rectification cylindrique est le meilleur choix


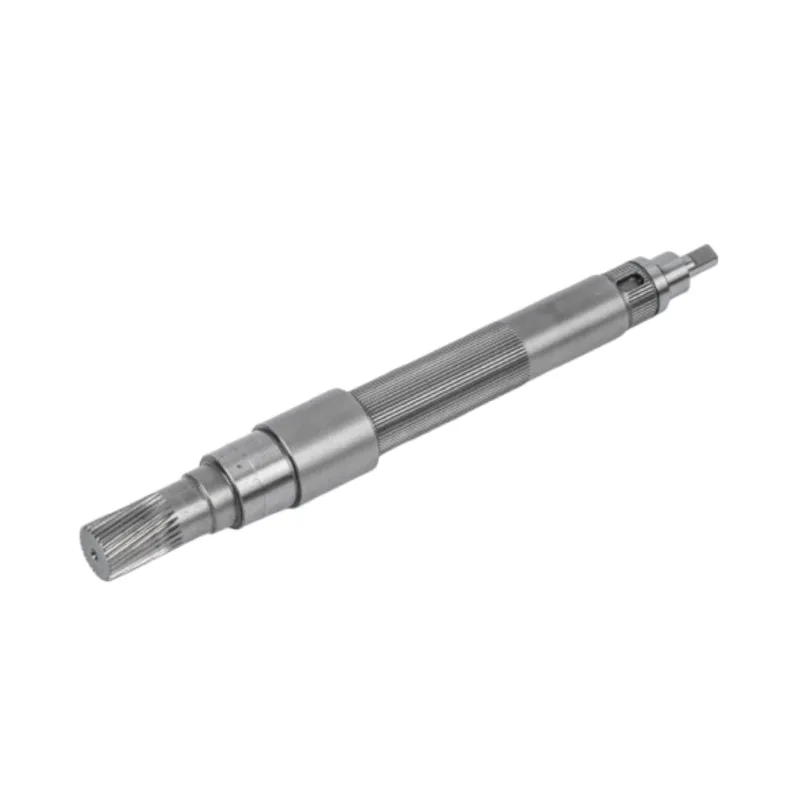
La rectification cylindrique est judicieuse lorsque l'arbre présente plusieurs diamètres fonctionnels. Un tourillon peut être placé à côté d'un épaulement, suivi d'une surface d'étanchéité et d'une extrémité d'entraînement plus petite. Les diamètres peuvent tous passer leurs contrôles de taille individuels et néanmoins produire un mauvais assemblage si leurs axes ne concordent pas.
Une demande d'offre qui répertorie la tolérance de diamètre mais omet la relation de référence entre les tourillons est incomplète. Le diamètre est une mesure locale. Le faux-rond et la concentricité décrivent les relations. Une meuleuse cylindrique peut terminer un tourillon pendant que l'arbre tourne autour de la même référence établie pour l'autre tourillon.
Nonnus privilégions normalement cet itinéraire lorsque le dessin comprend :
- deux diamètres critiques ou plus séparés par des marches ou des épaulements ;
- les tourillons de roulement et de joint doivent rester fidèles au même axe ;
- des fonctionnalités qui empêchent un passage continu dans une configuration sans centre ;
- une exigence de faux-rond liée à des centres définis ou à des données de journal ;
- petits volumes de production où la géométrie compte plus que l'alimentation continue.
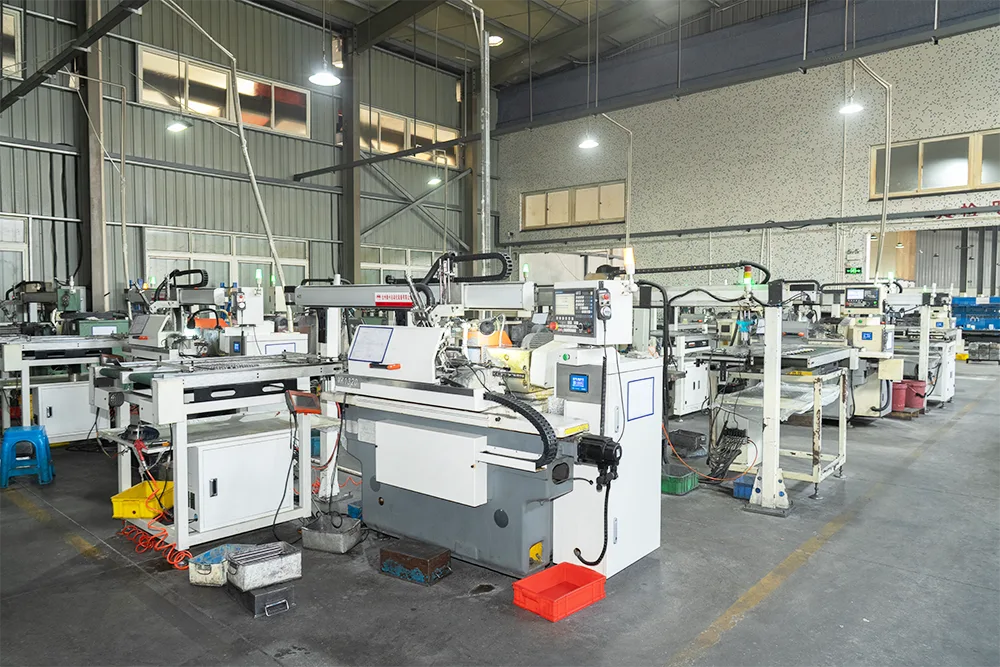
Guanshuo utilise actuellement la rectification cylindrique pour les arbres étagés et épaulésflux de travail d'usinage d'arbres. L'usine exploite 26 rectifieuses cylindriques CNC, il s'agit donc d'un processus de production de base plutôt que d'une étape de finition externalisée.
Quand la rectification sans centre gagne sa place
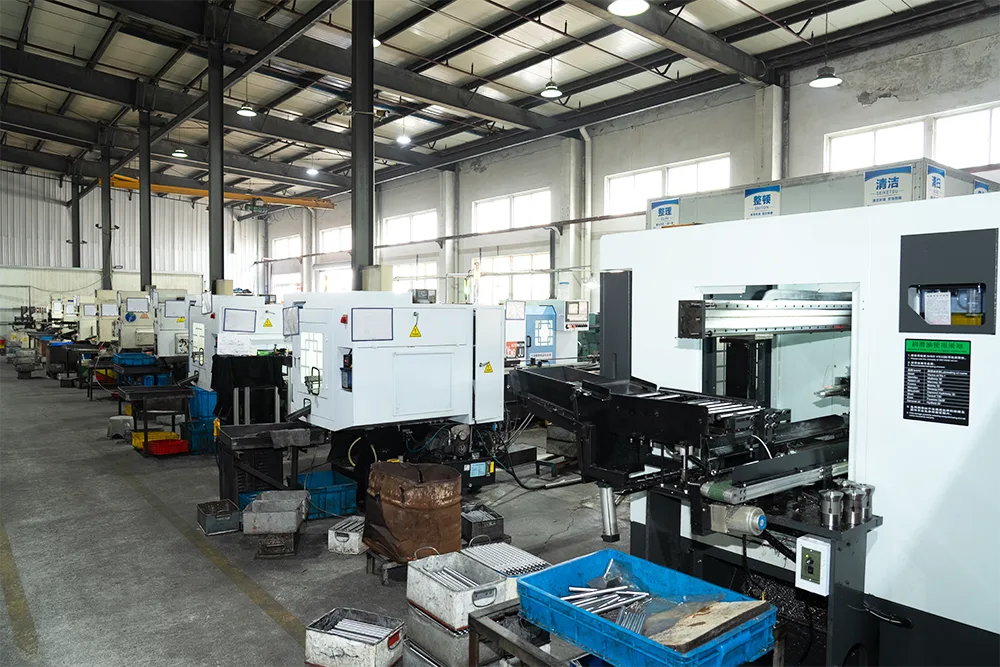
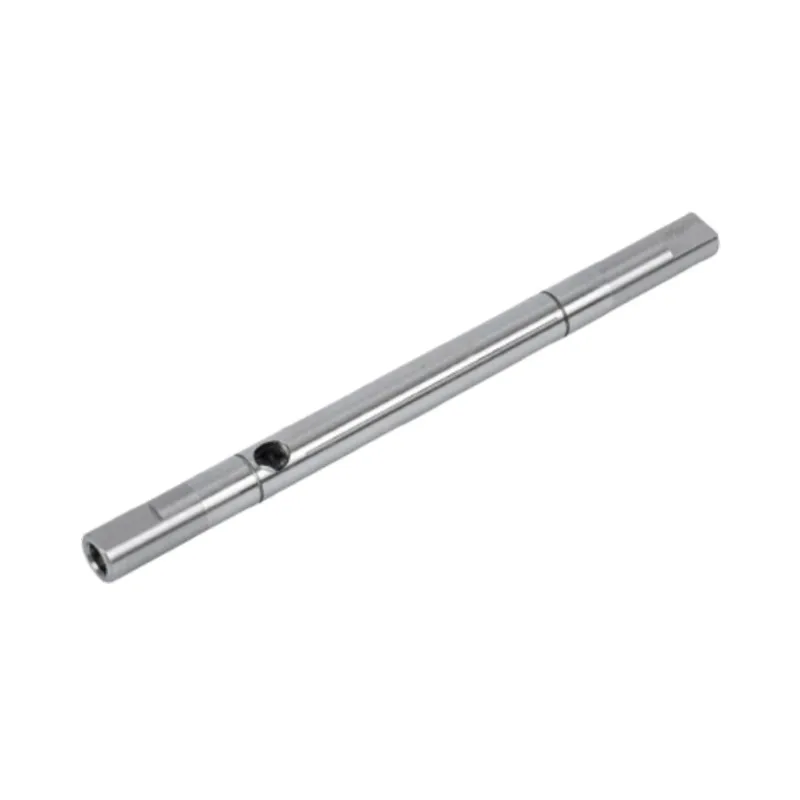
La rectification sans centre est intéressante lorsque la géométrie de l'arbre reste simple. La lame du porte-pièce soutient la pièce à proximité de la zone de meulage et le processus n'a pas besoin de trous centraux pour supporter l'arbre. C'est un moyen pratique de maintenir un diamètre le long d'une pièce longue et mince tout en maintenant un flux de production efficace.
Nonnus recherchons trois conditions avant de le recommander : une surface de meulage continue, un diamètre fonctionnellement important sur toute sa longueur et une quantité qui bénéficie de la configuration. Si un épaulement interrompt le passage ou si plusieurs tourillons doivent être liés à un axe central, l'avantage apparent en matière de débit peut disparaître.
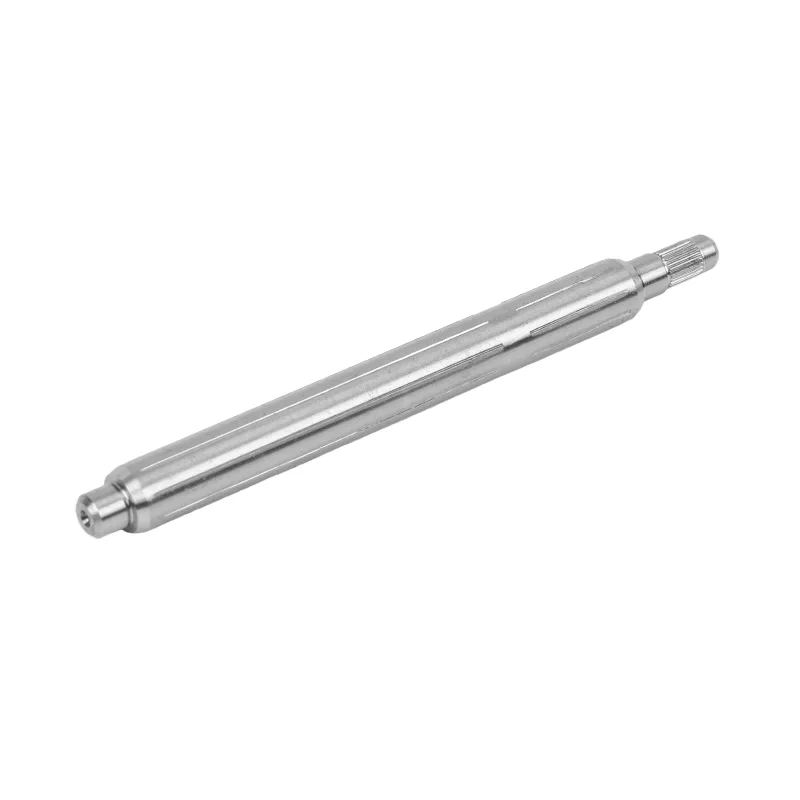
Guanshuo exploite 6 meuleuses sans centre de haute précision. Learbre moteur lisse rectifié avec précisionLa page répertorie la précision dimensionnelle IT5 à IT6, la rugosité de surface jusqu'à Ra 0,4 micromètres et la rectitude à moins de 0,01 mm pour cette gamme de produits. Ces valeurs décrivent le produit fini à arbre lisse. Une géométrie différente nécessite toujours sa propre révision de dessin.
Un flux de matériaux rapide ne signifie pas un contrôle simple du processus. L’état de la roue, l’action de régulation, le support travail-repos et le stock entrant affectent tous le diamètre fini. Le processus est efficace parce que la configuration convient à la pièce, et non parce que la pièce reçoit moins d'attention.
Un flux de décision d'usine pour les arbres de moteur
Nonnus utilisons le dessin complet, mais le flux suivant montre l'ordre des questions. Cela empêche une équipe de choisir d’abord une machine et de forcer ensuite la pièce à faire ce choix.
Sélection de l'itinéraire de meulage
Lire le dessin complet de l'arbre
Marquer les journaux, les épaules et les données fonctionnelles.
Plusieurs diamètres, marches ou épaulements critiques ?
Si oui
Chemin de meulage cylindrique
Si un corps long et plat en profite également, révisez un itinéraire combiné.
Si non, continuez
Diamètre extérieur long, simple et continu avec un débit discontinu utile ?
Si oui
Chemin de meulage sans centre
Si non
Revoir l'itinéraire avec le dessin
Utilisez cylindrique, sans centre ou les deux là où chacun s'adapte.
L'organigramme est une aide à la planification. L'état des matériaux, le traitement thermique, la surépaisseur de meulage et les données de contrôle font toujours partie de l'examen final du processus.
Lorsqu'un arbre utilise les deux méthodes
Un arbre peut nécessiter plusieurs méthodes de meulage. S'il s'agit d'un long corps lisse et de tourillons fonctionnels plus petits, la rectification sans centre peut établir efficacement le diamètre lisse. La rectification cylindrique peut ensuite finir les tourillons qui nécessitent une relation directe avec l'axe central.
Une section lisse ne suffit pas à elle seule à rendre l’ensemble du composant adapté au meulage sans centre. Une fonctionnalité interrompue peut empêcher une passe continue. Nous préférons diviser le processus de changement de géométrie plutôt que de compromettre les surfaces qui localisent l'ensemble moteur.
| État de l'arbre | Itinéraire principal probable | Raison | Objectif de l'inspection |
|---|---|---|---|
| Un diamètre long et ininterrompu | Meulage sans centre | Un support continu et un flux efficace conviennent à la géométrie. | Consistance du diamètre, rectitude et rugosité sur la longueur contrôlée. |
| Deux tourillons sur une épaule | Rectification cylindrique | Les tourillons doivent se rapporter à un axe malgré le pas. | Tailles des journaux, faux-rond, cylindricité et relation entre les épaules. |
| Corps simple avec journaux d'extrémité critiques | Itinéraire combiné | Chaque méthode gère bien la partie de la géométrie qu’elle contrôle. | Taille du corps plus relation tourillon-axe après le meulage final. |
| Rainure de clavette, trou transversal ou surface interrompue près de la zone de meulage | Examen des dessins avant la sélection de l'itinéraire | L'interruption peut affecter la manière dont la pièce passe ou est supportée. | Position des caractéristiques, état des bavures, diamètre local et faux-rond. |
Ce que chaque processus peut corriger et ce qu'il ne peut pas corriger
Le meulage est une opération de finition. Elle ne peut pas réparer toutes les décisions prises en amont. L'arbre doit arriver avec le bon matériau, une surépaisseur de meulage suffisante, des références utilisables et un traitement thermique déjà pris en compte. Guanshuoprocessus d'usinage poste par postelaisse le meulage attendre après le traitement thermique car la chaleur peut déplacer le métal.
| Symptôme d'atelier | Que vérifier en premier | Réponse du processus | Ce que le broyage ne peut cacher |
|---|---|---|---|
| Le diamètre est correct mais les tourillons ne s'assemblent pas | Axe de référence, condition du centre et séquence du journal | Revoir la rectification cylindrique autour de l’axe fonctionnel. | Un diamètre local correct ne prouve pas que les tourillons sont concentriques. |
| Changements de taille le long d'un long arbre simple | Rectitude entrante, support, état des roues et emplacements de mesure | Passez en revue la configuration sans centre et la longueur totale contrôlée. | Une mesure près de l’extrémité ne peut pas décrire l’ensemble de la tige. |
| La surface finale montre encore des zones non nettoyées | Surépaisseur de meulage et déformation après traitement thermique | Corriger le plan de stock amont avant d'augmenter l'enlèvement de finition. | Le meulage ne peut pas créer de matière manquante. |
| La rugosité passe mais les vibrations de l'assemblage demeurent | Faux-rond, concentricité, rectitude et références d'assemblage | Mesurez les relations géométriques, pas seulement l’état de surface. | Une surface lisse peut toujours tourner autour du mauvais axe. |
| L'arbre traité thermiquement nécessite une correction excessive | Voie de traitement thermique, rectitude du pré-broyage et stock restant | Revoir le lissage avant le meulage final. | Retirer du matériel supplémentaire d’un côté peut pousser un journal en dessous de sa taille. |
On n'attend pas que le broyeur final découvre que le dessin ne comporte aucune donnée utilisable. Lors de la révision, nous décidons quelles surfaces définissent la rotation et quelle opération les crée. Cette discussion est généralement plus précieuse qu’une autre décimale ajoutée à une tolérance générale.
Capacité de broyage et inspection à Guanshuo
Guanshuo exploite 26 meuleuses cylindriques CNC et 6 meuleuses sans centre de haute précision. La base d'équipements plus large comprend 2 centres d'usinage, 3 tours-fraiseuses et 60 autres machines CNC. Cette combinaison permet à l'usine de relier l'usinage grossier, les fonctions d'entraînement, le meulage et l'inspection au sein d'un seul itinéraire d'arbre moteur.

L'équipement d'inspection comprend des testeurs de dureté, des projecteurs bidimensionnels, des jauges de rugosité de surface, des centres de mesure d'engrenages et des jauges de cylindricité. L'instrument doit correspondre à la question. Un résultat de rugosité prend en charge les exigences de surface. Un contrôle de cylindricité ou de faux-rond concerne la géométrie. Ni l’un ni l’autre ne remplace l’autre.
Pour les arbres de moteur lisses rectifiés avec précision, Guanshuo publie les valeurs finies suivantes :
| Caractéristique du produit publiée | Valeur de l'arbre lisse de Guanshuo | Matériel d'inspection répertorié sur la page produit |
|---|---|---|
| Rugosité de la surface | Ra égal ou inférieur à 0,4 micromètre | Testeur de rugosité de surface |
| Précision dimensionnelle | Niveau IT5 à IT6 | Projecteur bidimensionnel et testeur de cylindricité |
| Rectitude | À ou en dessous de 0,01 mm | Testeur de cylindricité et centre de mesure d'engrenages |
Ces chiffres sont utiles lors des premiers approvisionnements car ils montrent la gamme d'arbres lisses publiée par l'usine. Ils ne remplacent pas un dessin de pièce. Un arbre étagé, cannelé, creux ou spécial a des surfaces et des relations de référence différentes, son plan d'acceptation doit donc être construit autour de cette géométrie.
Que mettre sur le dessin et la demande de prix
Si vous souhaitez des devis comparables, ne demandez pas uniquement du « meulage de précision ». Dites à l’usine quel résultat est important et laissez l’ingénieur de processus vous expliquer le chemin à suivre. Une demande de prix utile comprend :
- le dessin complet de l'arbre et la révision en cours ;
- exigence de qualité du matériau et de traitement thermique ;
- diamètres finis, tolérances et longueurs de meulage ;
- trous centraux, épaulements, rainures, rainures de clavette, cannelures et trous transversaux ;
- les tourillons de roulement, de joint et de rotor qui définissent l'axe fonctionnel ;
- exigences en matière de faux-rond, de concentricité, de cylindricité, de rectitude et de rugosité, le cas échéant ;
- quantité de lots et modèle de production attendu ;
- lieux d'inspection, règle d'échantillonnage et exigence de rapport ;
- toute surface qui doit rester non meulée ou protégée.
Nonntre préférence est de recevoir le besoin fonctionnel et le dessin ensemble. Si une section simple nécessite une consistance de taille élevée, le meulage sans centre peut être la bonne réponse. Si deux tourillons doivent tourner sur un même axe, la rectification cylindrique mérite plus d’attention. Si les deux conditions existent, nous construisons un itinéraire combiné au lieu de prétendre qu’une seule machine résout tous les problèmes.
Questions fréquemment posées
Quelle est la rectification la plus précise, cylindrique ou sans centre ?
Aucune des deux méthodes n’est universellement plus précise. La rectification cylindrique est mieux adaptée au contrôle de la relation entre des tourillons séparés sur des arbres étagés ou épaulés. La rectification sans centre est bien adaptée pour maintenir un diamètre extérieur constant le long d'un arbre lisse. La précision dépend de l'adaptation du processus à la géométrie et de la mesure des caractéristiques correctes.
Un arbre de moteur étagé peut-il être rectifié sans centre ?
Un arbre étagé peut contenir une section lisse qui bénéficie d'une rectification sans centre, mais les marches et les épaulements peuvent empêcher un passage continu à travers la configuration sans centre. Ses tourillons critiques sont couramment révisés pour la rectification cylindrique car ils doivent rester fidèles à un axe défini.
Le meulage sans centre nécessite-t-il des trous centraux ?
Nonnn. En rectification sans centre, l’arbre repose sur une lame porte-pièce entre la meule et la meule régulatrice. Le processus n'utilise pas de trous centraux pour soutenir la pièce.
Un arbre moteur peut-il utiliser les deux méthodes de meulage ?
Oui. Un itinéraire de production peut utiliser la rectification sans centre pour un corps lisse long et la rectification cylindrique pour les roulements, les joints ou les tourillons d'extrémité qui doivent se rapporter à l'axe de l'arbre. La géométrie du dessin et les références fonctionnelles déterminent si l'itinéraire combiné est utile.
Quelle précision Guanshuo publie-t-il pour les arbres de moteur lisses rectifiés ?
Guanshuo publie une précision dimensionnelle IT5 à IT6, une rugosité de surface jusqu'à Ra 0,4 micromètres et une rectitude inférieure à 0,01 mm pour ses arbres de moteur lisses rectifiés avec précision. Les autres géométries d'arbre doivent être examinées par rapport à leurs propres dessins et exigences d'inspection.
Envoyer le dessin avec le diamètre cible
Guanshuo peut examiner la géométrie de votre arbre, les tourillons critiques, les exigences en matière de traitement thermique et de lots, puis planifier l'itinéraire de meulage cylindrique, sans centre ou combiné autour de la fonction finie.
Envoyez votre demande de prix pour l'arbre moteur